




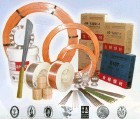
供应金桥铜和铜合金焊丝
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地天津市 市辖区 和平区
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
品牌Cr12MoV
幸好Cr12MoV
产品介绍
铜和铜合金焊丝简明表
牌号 GB标准 AWS标准 焊接电源 主要用途
JQ.HS201
HSCu ERCu 力学性能好,抗裂性好。紫铜气焊及氩弧焊用。
JQ.HS211
HSCuSi ERCuSi-A 力学性能好。铜合金氩弧焊及钢的MIG钎焊用。
JQ.HS212
HsCuSn ERCuSn-A 耐磨性好,铜合金氩弧焊及钢的堆焊用。
JQ.HS213
HSCuSn ERCuSn-C 耐磨性好,铜合金氩弧焊及钢的堆焊用。
JQ.HS214
HSCuA1 ERCuAl-A1 耐磨、耐蚀。铜合金氩弧焊及钢的堆焊用。
JQ.HS215
HSCuA2 ERCuAl-A2 耐磨、耐蚀。铜合金氩弧焊及钢的堆焊用。
JQ.HS221
HSCuZn-1 RBCuZn-A 熔点890℃,黄铜气焊及碳弧焊用,也可钎焊铜、钢、铸铁。
JQ.HS222
HSCuZn-2 RBCuZn-C 熔点890℃,黄铜气焊及碳弧焊用,也可钎焊铜、钢、铸铁。
JQ.HS225
HSCuZnNi RBCuZn-D 熔点935℃,高强度、钎焊钢、镍及硬质合金用。
铝青铜(A3)
HSCuAl-B ERCuAl-A3 耐磨、耐蚀。铜合金氩弧焊及钢的堆焊用。
镍铝青铜-1
熔点1038-1054℃,耐磨耐蚀。铜合金氩弧焊及钢的堆焊用。
镍铝青铜-2
HSCuAlNi ERCuNiA1 熔点1038-1054℃,耐磨耐蚀。铜合金氩弧焊及钢的堆焊用。
锡青铜
耐磨性好,铜合金氩弧焊及钢的堆焊用。
铜和铜合金焊丝使用说明:
执行GB9046-88标准
铜及铜合金焊丝常用于焊接铜及铜合金,其中黄铜焊丝也广泛应用于钎焊碳钢铸铁及硬质合金刀具等。
铜及铜合金的焊接,可以采用各种焊接方法,几种常用方法比较如下:
铜及铜合金各种焊接方法比较
焊接方法 优点 缺点
氩弧焊 1、焊接质量好,操作容易
2、薄板厚板都适用,变形小
3、焊接速度高(熔化极) 1、设备费用大
2、含锌高的黄铜较难焊接
氧-乙炔气焊 1、设备简单
2、薄板最适用
3、是焊接黄铜较合适的方法之一 1、焊接接头性能比母材差
2、变形量最大,易产生裂纹
3、铝青铜焊接困难
碳弧焊 1、设备简单
2、厚板最适用
3、变形量小 1、焊接接头性能差
电焊条手工电弧焊 1、设备简单
2、变形量小
3、焊接速度高 1、焊接工艺简单,质量差
2、脱渣困难
3、薄板不适用
采用氩弧焊是保证铜及青铜的焊接质量的有效方法之一,不但可以获得性能良好的焊缝,并有利于减少焊接变形。正确地选择填充金属,是紫铜氩弧焊获得优质焊缝的必要条件。为了保证焊接接头的力学性能及致密性,通常选用含脱氧元素(锰、硅、磷、钛等)的焊丝,如采用不含脱氧元素的紫铜作为填充金属,为了消除气孔和提高焊缝金属的机械性能,则应将铜气焊熔剂用无水酒精调成糊状,刷在焊接坡口上。紫铜及青铜手工氩弧焊,通常采用直流正接,这样能给与工件大量的热,并能采用较小直径的电极,而采用交流时电弧不稳。为了消除气孔,保证焊缝根部可靠的熔合和焊透,必须提高焊接速度,减少氩气流量,并预热工件。焊接开始时,速度适当放慢一点,使金属得到一定的预热,以保证 焊透和获得均匀一致的焊缝外形。
用氧-乙炔气焊时应配合铜气焊熔剂共同使用。焊接铜及青铜应采用中性焰。由于铜的导热性高。因此气焊时,应选择较大的火焰能率,气焰过程中,要控制好熔池的温度。为了保证焊缝成型,可以采用垫板。紫铜气焊前,一般必须预热。高温的铜液容易吸收气体,而且晶粒容易长大,所以焊接层数越少越好。气焊黄铜时,为了减少锌的蒸发,应采用中性焰或轻微的氧化焰。由于气焊火焰温度低,焊接时锌的蒸发比电弧焊少,所以气焊是焊接黄铜最常用的方法,焊接时适当降低焊接熔池的温度,提高焊接速度,尽量减少熔池处于高温下的时间,以减少锌的蒸发和氧化。
碳弧焊也是焊接铜及铜合金常用的方法之一。碳弧焊的焊接工艺和气焊类似,所以焊丝及熔剂和气焊时一样。
联系我们
天津金桥焊材集团有限公司
- 联系人
- 侯志泰
- 联系电话
- 15522223328
- 公司地址
- 天津市东丽开发区六经路1号
- 主营产品
- 焊接材料与附件
- 服务时间
- 周一至周五 09:00-18:00
供应金桥铜和铜合金焊丝
 供应天津金桥低温钢焊条
 供应天津金桥气保护实芯焊丝
 供应金桥铝钛型酸性烧结焊剂
 供应天津金桥管道焊接专用焊条
 供应金桥硅钙型烧结焊剂
 供应金桥铬不锈钢焊条
 供应金桥碳钢焊条