




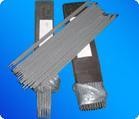
供应天津金桥管道焊接专用焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地天津市 市辖区 和平区
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
产品介绍
管道焊接专用焊条简明表
牌号 GB标准 AWS标准 药皮类型 焊接电源 主要用途
E6010
E4310 E6010 高纤维素型 DC+ 用于各种碳钢钢管的环缝对接,也适宜一般碳钢结构立向下焊接。
E7010
E5010-G E7010-G 高纤维素型 DC+ 用于各种碳钢钢管的环缝对接,也适宜一般碳钢结构立向下焊接。
E8010
E5510-G E8010-G 高纤维素型 DC+ 用于同强度等级的碳钢,低合金钢管道的填充,盖面焊,也适宜一般同强度结构的立向下焊接。
J507FeXG
E5048 E7048 低氢型 DC+ 适用于厚度≤9mm圆管下行焊,下行角焊及下行对接坡口焊,也可用于厚度>9mm圆管下行打底焊。
J507XG
E5015 E7015 低氢型 DC+ 适用于厚度≤9mm圆管下行焊及下行角焊,下行对接坡口焊,也可用于厚度>9mm圆管下行打底焊。
J556FeXG
E5518-G E8018-G 低氢型 AC、DC+ 适用于中碳钢及相应强度等级的低合金钢管的填充、盖面焊,也可用于同等级结构钢的下行角焊、下行对接坡口焊。
管道焊接专用焊条使用说明:
执行GB/T5117-1995标准或GB/T5118-1995标准及AWSA5.1-1991或AWSA5.5-1991标准
管道焊接专用焊条为国内近年来兴起的,为适应管道运输工程而生产的高纤维素型及低氢型的结构钢焊条,其特点是下向环缝焊接,焊接效率高。高纤维素型焊条药皮中纤维素含量较高,电弧稳定,焊接时有机物在电弧区分解产生大量的气体保护熔敷金属。电弧吹力大,熔深较深,穿透力强,单面焊双面成型,气孔敏感性小,熔化速度快,低氢型焊条使焊缝金属力学性能提高,熔敷金属收得率较高,焊接工艺性好。
高纤维素型焊条适用于厚壁容器及钢管底层的打底焊,可以免去铲根,提高工作效率,改善劳动条件,可全位置焊接。
低氢型焊条适用于厚壁容器及钢管的填充盖面焊,也可用于重要钢结构的立向下焊接。
联系我们
天津金桥焊材集团有限公司
- 联系人
- 侯志泰
- 联系电话
- 15522223328
- 公司地址
- 天津市东丽开发区六经路1号
- 主营产品
- 焊接材料与附件
- 服务时间
- 周一至周五 09:00-18:00
供应天津金桥管道焊接专用焊条
 供应天津金桥低温钢焊条
 供应天津金桥气保护实芯焊丝
 供应金桥铜和铜合金焊丝
 供应金桥铝钛型酸性烧结焊剂
 供应金桥硅钙型烧结焊剂
 供应金桥铬不锈钢焊条
 供应金桥碳钢焊条