




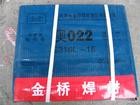
供应金桥铬不锈钢焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地天津市 市辖区 和平区
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
产品介绍
铬不锈钢焊条简明表
牌号 GB标准 AWS标准 药皮类型 焊接电源 主要用途
G202
E410-16 E410-16 钛钙型 AC、DC+ 用于焊接0Cr13和1Cr13不锈钢结构,也用于耐蚀、耐磨的表面堆焊。
G207
E410-15 E410-15 低氢型 DC+ 用于0Cr13及1Cr13不锈钢结构焊接,也可用于耐蚀堆焊,可全位置焊接。
G217
E410-15 E410-15 低氢型 DC+ 用于焊接0Cr13和1Cr13、2Cr13不锈钢结构,如汽轮机叶片的补焊及对接,也可用于耐蚀、耐磨的表面堆焊。
G302
E430-16 E430-16 钛钙型 AC、DC+ 用于焊接耐硝酸腐蚀、耐热的Cr17不锈钢结构。
G307
E430-15 E430-15 低氢型 DC+ 用于焊接耐硝酸腐蚀、耐热的Cr17不锈钢结构。
铬不锈钢焊条使用说明:
执行GB/T983-1995标准
铬不锈钢具有一定的耐蚀(氧化性酸、有机酸、气蚀)、耐热和耐磨性能。一般选做电站、化工、石油等设备材料。铬不锈钢焊接性差,应注意焊接工艺的热处理条件及选用合适的电焊条。
1、Cr13马氏体不锈钢:此类铬不锈钢焊后硬化性大,易产生裂纹,采用同类型的铬不锈钢焊条(G202、G207)焊接,必须进行300℃以上预热,焊后700℃左右的回火缓冷处理,提高焊缝塑性、韧性。若用铬镍不锈钢焊条(如A107、A207)焊接,焊后可不热处理。
2、Cr17铁素体不锈钢:此类铬不锈钢为改善耐蚀性和焊接性而适量加入稳定性元素钛、铌、钼等,焊接性较Cr13好。
采用同类型铬不锈钢焊条(G302、G307)焊接,焊前进行100-200℃预热,焊后进行800℃左右的回火处理,以提高焊缝的塑性。若用铬镍不锈钢(如A107、A207)焊接,焊后可不热处理。
不锈钢焊接注意事项
铬不锈钢的焊接性差,马氏体铬不锈钢焊接时有脆硬倾向,铁素体铬不锈钢在焊接高温作用下的晶粒容易长大,这些都使焊缝有较高的脆性。铬镍不锈钢虽然焊接性较好,但是焊接电流大易出现焊接接头晶间腐蚀、焊缝的热裂纹、焊接应力和变形增大的问题。
1、不锈钢焊条通常有钛钙型和低氢型两种。焊接电流尽可能采用直流电源,有利于克服焊条发红和熔深浅。钛钙型药皮的焊条不适合做全位置焊接,只适宜平焊和平角焊;低氢型药皮的焊条可做全位置焊接。
2、不锈钢焊条在使用时应保持干燥。为防止产生裂纹、凹坑、气孔等缺陷,钛钙型药皮焊前经150-250℃烘干1h,低氢型药皮焊前经200-300℃烘干1h。不能多次重复烘干,否则药皮易脱落。
3、焊口清理干净,同时防止焊条沾上油及其它脏物,以免增加焊缝含碳量并影响焊接质量。
4、为防止加热而产生晶间腐蚀,焊接电流不宜过大,一般应比碳钢焊条低20%左右,电弧不要过长,层间快冷,以窄道焊为宜。
5、引弧时注意,不能在非焊接部位引弧,最好选用与焊件相同材料的引弧板来引弧。
6、应尽量采用短弧焊接,弧长一般2-3mm,电弧过长易产生热裂纹。
7、运条:应采用短弧快速焊,一般不允许横向摆动,其目的是减少热量和热影响区宽度,提高焊缝抗晶间腐蚀能力和减少热裂纹的倾向。
8、异种钢的焊接应慎重选用焊条,防止焊条选用不当出现热裂纹或高温热处理后引起σ相析出,使金属脆化。参照不锈钢与异种钢的焊条选择标准进行选用,并采取适当焊接工艺。
联系我们
天津金桥焊材集团有限公司
- 联系人
- 侯志泰
- 联系电话
- 15522223328
- 公司地址
- 天津市东丽开发区六经路1号
- 主营产品
- 焊接材料与附件
- 服务时间
- 周一至周五 09:00-18:00
供应金桥铬不锈钢焊条
 供应天津金桥低温钢焊条
 供应天津金桥气保护实芯焊丝
 供应金桥铜和铜合金焊丝
 供应金桥铝钛型酸性烧结焊剂
 供应天津金桥管道焊接专用焊条
 供应金桥硅钙型烧结焊剂
 供应金桥碳钢焊条