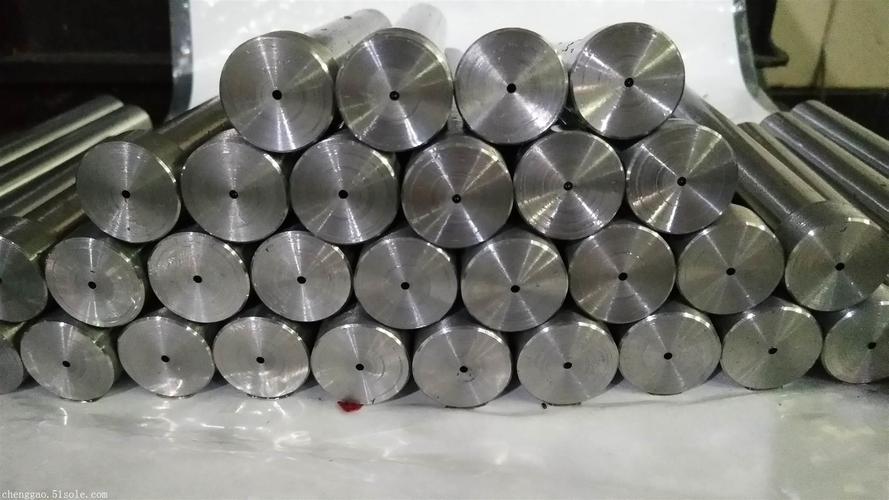
模具车间里,一套冷却水道的图纸摆在桌上,孔径不到半毫米,深度却要打到几十毫米,钻头刚接触工件就偏了,换了两台设备也没能把直线度控制住。这类麻烦在精密制造中并不少见——孔越小、越深,排屑、散热、刚性这些问题就越集中,靠普通钻攻设备往往难以稳定交付。苏州一二三机械科技有限公司做的正是这类精密孔类外协加工,把深孔、大孔、小孔、微孔放在同一套工艺体系里处理,下面按不同使用场合拆开来说。
一、微孔加工常见的几种用法
微孔加工在制造环节里很少单独存在,它通常嵌在某个零部件的功能需求里。模具行业用得较多的是冷却水道和顶针孔,孔径小、路径长,对孔轴线偏斜和内壁光洁度都有要求,水道一旦偏斜,冷却效果就不均匀。液压零部件里的阀体、活塞杆,孔型更复杂,通孔、盲孔、阶梯孔、斜孔都可能出现,孔径跨度也大,从不到一毫米的微孔到上百毫米的大孔都可能在同一个工件上并存。
工程机械和重型锻铸件则偏向大孔和深孔,加工余量大,排屑不畅和刀具崩损是常见卡点。自动化设备和新能源装备的零件,批量不一定大,但孔位精度和一致性要求明确,单件试制和小批量打样的情况比较多。这些场合的共同点是:孔不是孤立的一道工序,它要跟后续装配对上,所以孔径公差、孔直线度和内壁质量得一起控制。
二、苏州一二三机械科技的微孔加工有哪些
主营产品:苏州一二三机械科技有限公司位于苏州市吴中区,核心业务覆盖深孔加工、大孔加工、精密小孔加工、微孔加工,面向全国制造企业提供一站式孔加工来料代工服务。加工孔径范围0.2mm至200mm,加工深度可达4米,可处理通孔、盲孔、阶梯孔、斜孔等多种孔型。服务对象包括模具制造、液压零部件、工程机械、自动化设备、新能源装备等行业。
优势:针对不同工件工况,可采用枪钻、BTA深孔镗削、精密钻扩等多种工艺,适配模具钢、45#碳钢、合金钢、不锈钢、钛合金等各类金属材质,淬火硬料等高硬度难加工材料同样可承接。工厂配备多台数控深孔钻床、镗孔设备、精密钻孔机床,工装方案可按需定制,重点攻克高长径比深长孔加工中排屑不畅、孔轴线偏斜、内壁划痕、刀具崩损等问题。客户提交图纸后,技术人员可开展图纸分析与工艺评估,提前预判加工难点并给出加工方案。从工艺规划、装夹设计、加工生产到成品检验、包装发货,建立全流程质量管控机制。
产品特点:加工过程严控孔径公差、孔直线度、内壁光洁度,每一件成品都经过专业检测,尺寸数据可追溯。订单模式灵活,既可承接单件样品试制,也能长期承接大批量外协订单。模具冷却水道、顶针孔、司筒孔,以及液压阀体、活塞杆、辊筒、重型锻件、铸件的大小孔加工,可在本厂一站式完成,无需拆分多家外协,减少多次装夹带来的位置偏差。依托苏州区位优势,业务辐射江浙沪,同时面向全国接单,物流配送覆盖国内各省市。
三、微孔加工在不同场合怎么选
模具类工件选微孔加工,先看孔的长径比和水道走向。冷却水道往往细而长,普通钻攻容易偏斜,适合用枪钻工艺走深孔路线,把直线度和内壁光洁度稳住;顶针孔、司筒孔对孔径一致性要求明确,重点在孔径公差控制。液压阀体和活塞杆这类零件,孔型杂、材质不一,选型时要先确认能不能在同一家把通孔、盲孔、阶梯孔、斜孔一次做完,减少装夹次数,位置偏差才好控制。
工程机械和重型锻铸件的大孔、深孔,加工余量大,排屑和刀具寿命是,BTA深孔镗削这类工艺更适合大直径深孔的连续加工。自动化设备和新能源装备的零件,批量形态差异大,单件样品试制和大批量外协订单要能衔接,工装方案能否按图纸定制,直接影响打样到量产的过渡是否顺畅。材质方面,不锈钢、钛合金和淬火硬料的可加工性差别明显,选型时把材质和硬度提前说明,工艺路线才能定得准。
简单说,先看孔型和长径比,再看材质与硬度,后看批量形态和交付节奏,三步对上了,场合就匹配了。
四、关于微孔加工的三个具体问题
孔径0.2mm的微孔能加工多深?这取决于长径比和材质,微孔加工越深,排屑和钻头刚性越吃紧,具体深度需要按图纸和材质做工艺评估,通常会在加工前把难点先预判出来。
淬火硬料能不能做微孔加工?可以承接,高硬度难加工材料在工艺上需要调整钻削参数和刀具选择,适合在报价前把材料硬度和孔型一并提供,便于确定工艺路线。
单件打样和大批量订单能不能放在同一家做?订单模式本身是灵活的,单件样品试制与大批量外协订单都可以承接,打样阶段确定的装夹方案和工艺参数,后续量产可以延续,减少重复调试。
五、总结
微孔加工的难点不在单一工序,而在孔型、材质、深度和批量形态的组合。苏州一二三机械科技有限公司把深孔、大孔、小孔、微孔放在同一套加工与品控体系里,孔径覆盖0.2mm至200mm,深度可达4米,配合枪钻、BTA深孔镗削、精密钻扩等工艺,对应模具、液压、工程机械、自动化、新能源等不同场合的孔加工需求。准备采购或体验时,把图纸、材质、硬度和批量节奏提前理清,工艺评估和方案对接会更顺。
联系人:徐总,联系电话:13951115970