




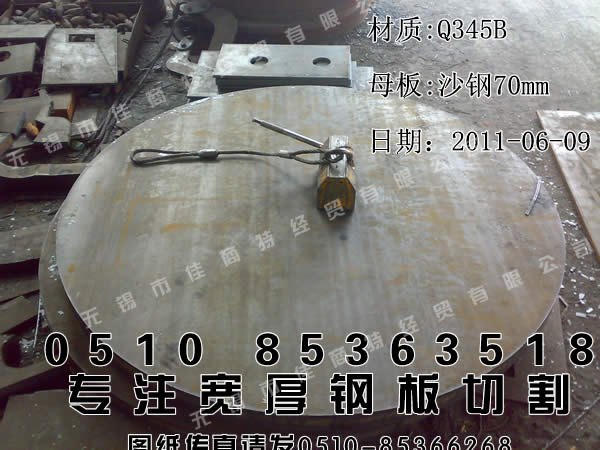
A3特厚板坯切割,无锡A3板坯零割,普板坯切割
起订量 0 套 · 价格可议 · 支持定制方案
规格参数
产品介绍
如何减少使用数控火焰切割机切割时误差
在抽油机结构件加工过程中,钢板的下料质量是整机质量的关键。按照传统的下料方法,不规则形状的钢板下料通常以手工切割为主,我厂从2001年开始已全部使用数控切割机床下料。本文着重讨论数控切割中误差的控制
数控切割下料产生的误差主要是钢板的变形误差和钢板下料时工件的尺寸误差。
(1)钢板的变形误差
1、钢板自身存在的变形。主要是指钢板的厚度不均、板面不平整,在钢板生产、运输和吊装过程中已经产生的,经过校平机校平即可。
2.钢板的热变形。
(1)数控切割程序方面的影响。这主要是由编程时穿孔点、切割方向、切割顺序等的选择不合理造成的。通过合理套料,保证割出的零件满足精度要求
(2)钢板支承面不平。钢板由平面变成斜面,从而使数控切割出的零件产生误差。尤其对于窄长的薄钢板,很可能还会产生扭曲变形。
(2)下料工件的尺寸误差
下料工件的尺寸误差是指下料工件的实际尺寸与理论尺寸的差异。引起尺寸误差的原因是多方面的,主要是以下几个方面:
1.氧气的纯度是产生尺寸误差原因。氧气的纯度是影响切割质量的重要因素,氧气纯度低,不但切割速度大为降低、切割面粗糙、切口下缘粘渣,而且氧气消耗量增加,导致成本增加。
2.支承钢板的工作平台与数控切割机纵横向导轨面的平行度误差。由于支承钢板的工作平台在上料和成活后卸料时经常受撞击磕碰,使支承钢板的工作平台表面容易形成与切割机纵横向导轨面不平行,会造成割嘴与钢板之间距离的变动,而引起下料工件尺寸上的误差。
3.钢板表面与割嘴的垂直度误差。钢板表面与割嘴的垂直度误差是工件尺寸误差产生的主要根源。这是因为当割嘴不垂直于钢板时,就会导致形成的切割面为斜面,这样工件正反两面尺寸不一样,存在误差。
联系我们
无锡市佳商特经贸有限公司
- 联系人
- 小王
- 联系电话
- 18901510883
- 公司地址
- 无锡市城南路32-1新中储
- 主营产品
- 钢板切割,卷板定开,宽厚板零售,盒板,圆钢零售
- 服务时间
- 周一至周五 09:00-18:00
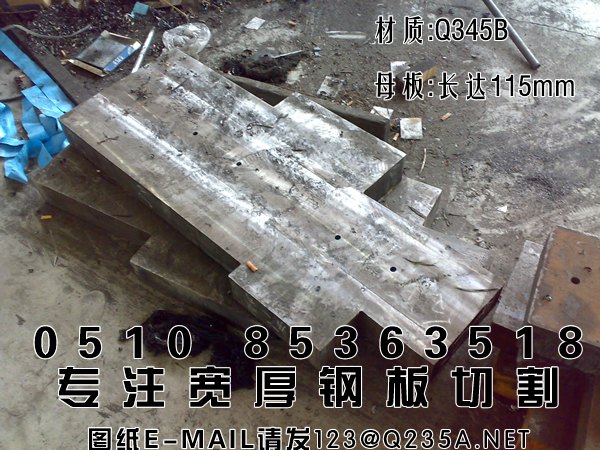 16MN特厚板坯切割,16MN板坯加工零售,16MN板坯
 湘潭特厚板坯零割,湘潭板坯销售,湘潭板坯加工
 宝钢特厚板坯切割销售,宝钢板坯零割,板坯切割
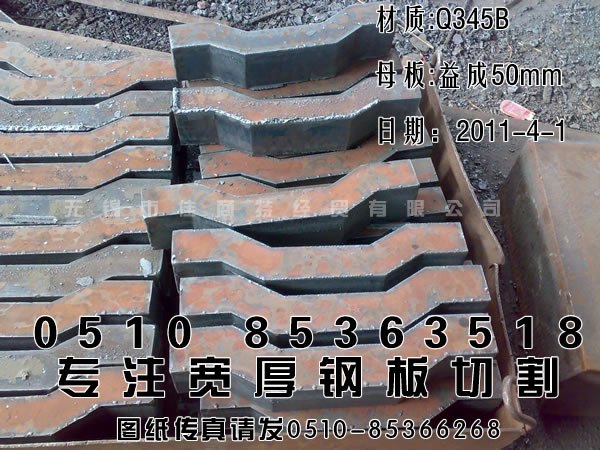 首钢特厚板坯零售,首钢碳板坯零割,首钢碳板坯
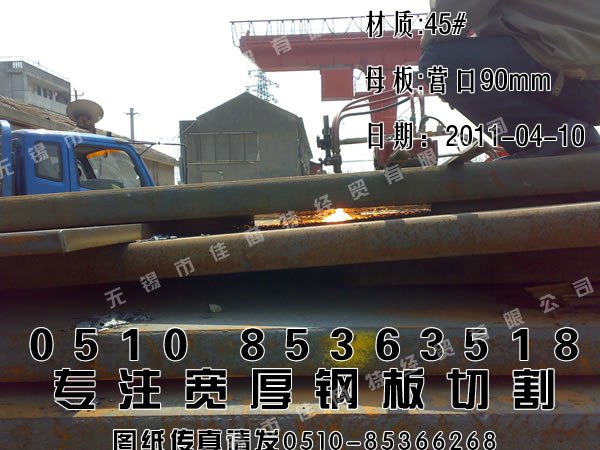 特厚板坯零割销售,板坯零售价格,销售板坯加工
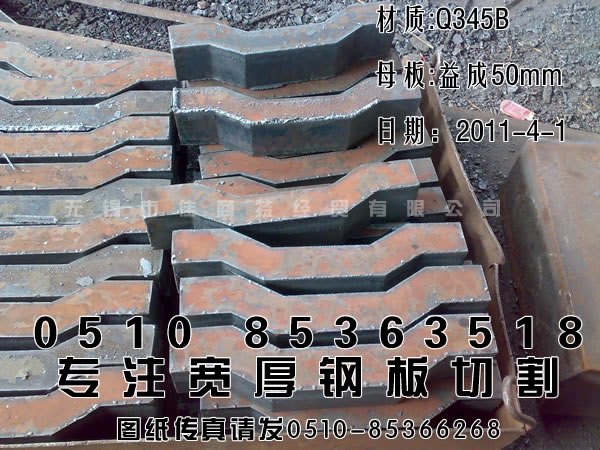 特厚板坯切割件,特厚板坯加工件,板坯零割件
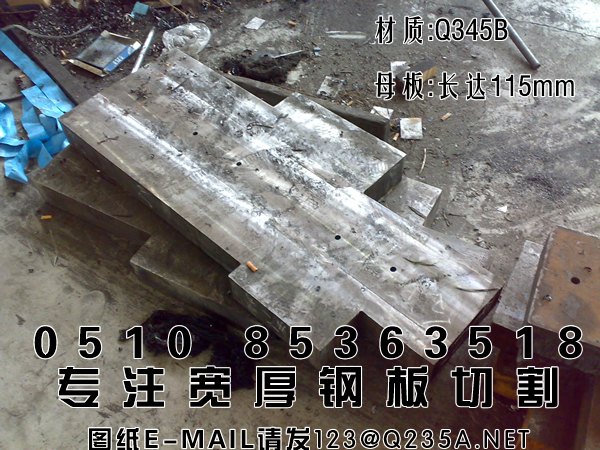 特厚板坯切割价格,板坯零割价格,数控切割板坯价格