




供应708钼铬硼合金耐磨堆焊焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河北省 邢台市
更新时间2014/3/10 16:01:56
已有 86 位采购商浏览
规格参数
品牌重庆美术培训
幸好无
产品介绍
我厂生产的708钼铬硼(MO-CR-B)合金耐磨堆焊焊条,特点是普通电焊工即可对机件进行堆焊修复,操作方法与普通焊条无异,并且焊后不需要任何处理即可获得HRC6570的一次性硬相层,使易损部件比用16锰等修复可提高使用寿命5倍以上,通过国家焊接材料质量监督检验符合GB984-85标准,欢迎各电厂一试。
电厂应用范围:
1、电厂锅炉系统
刮板式捞渣机的刮板,螺旋式给粉式机的叶片,排粉机的叶片及风箱,球磨机的入口弯头:粗粉分离器的堆体及弯头:风扇磨的支撑梁,后盘护钩、护甲、备筋、中速磨的入口短接管及风箱等,上述部位经过本电焊条堆焊加工后使用寿命成倍的延长。
2、电厂除尘系统
引风机的叶片:入口调节门的挡板、后盘、烟道风门:灰浆泵的弯头:护套及排灰管路的弯头、电力除尘器的阴极、阳极的振打锤抡打部位、锤头及档烟板等设备,经过本电焊条堆焊加工后耐磨效果显著改善。
3、电厂燃料系统
主要设备如:筛煤机的筛片、扒煤机的扒齿、碎煤机的护板与轮锤及下煤翻版等,经过本电焊条堆焊加工后耐磨性大大提高。此外,本电焊条还广泛适用于离心式粉碎机、立式粉碎机、鄂式粉碎石机及碎石机等易磨损的设备。
冲 击 值:Kgf/-m/c㎡>22%
堆焊硬度:HRC≧65
操作方法及注意事项
本焊条系低氢型药皮,焊接性能良好,操作简单,交直流均可,直流效果更佳。
(1)熔焊过程中,由小电流焊起,稀释率不应超过35%,焊条不宜走过快及左右晃动, 堆第二层时应等第一层稍冷却后将药皮鼓掉再进行,每层厚度为2mm,堆两层效果更佳。
(2)本焊条应存放在干燥库房内,若受潮应在200℃温度下重新烘焙1小时方可使用。
(3)若堆焊母材含碳量较高或铸锰、合金件应将母材预热400℃-500℃左右,或先用结 “507”底氢焊条堆焊一层在趁热堆焊,焊后缓冷。
联系我们
河北旭日特种耐磨焊条厂
- 联系人
- 张保春
- 联系电话
- 13831971467
- 公司地址
- 南宫市邹家村开发区168号
- 主营产品
- 钴基焊条及焊丝,耐磨焊条及焊丝,镍基焊条及焊丝
- 服务时间
- 周一至周五 09:00-18:00
供应708钼铬硼合金耐磨堆焊焊条
 供应旭日A1002双相不锈钢焊条
 供应旭日珠光体耐热钢焊条
 供应D812、D802、D822
 供应D770高温耐磨焊条
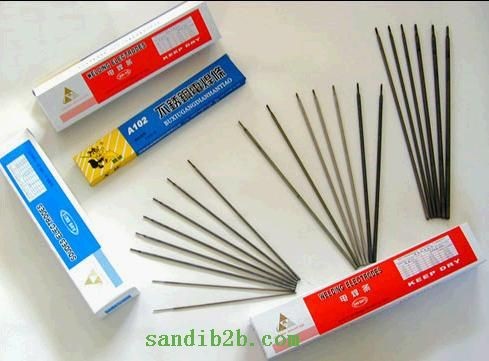 供应CM-5日本神钢焊条,进口焊条
 供应旭日D856耐磨焊条 D856高温耐
 供应破碎机锤头专用耐磨焊条