




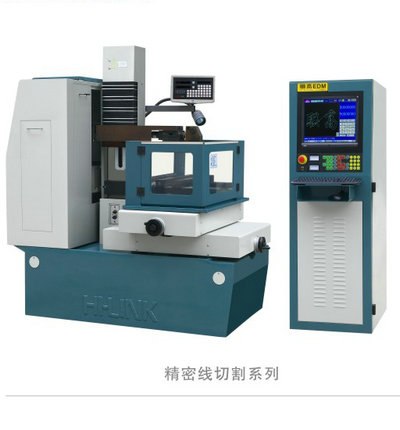
供应外置机床电器中走丝
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地广东省 深圳市 宝安区
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
产品介绍
BSBY_f007
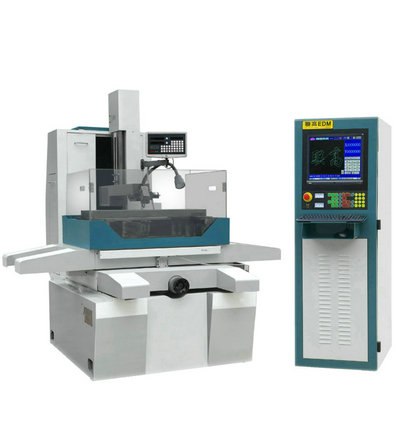
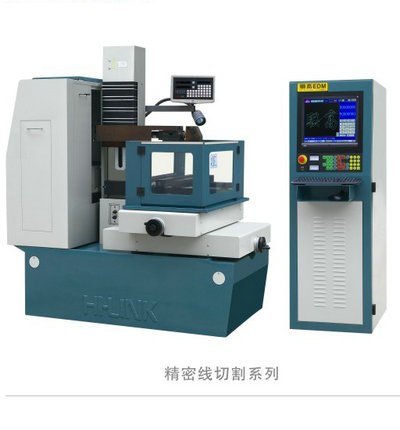
带锥度中走丝, 表胚厂专用中走丝 电火花成型机 广东深圳中走丝生产厂家 中走丝线切割机床第一品牌【联高 王先生 136 0014 3498】
电火花线切割加工的步骤及要求
电火花线切割加工是实现工件尺寸加工的一种技术。在一定设备条件下,合理的制定加工工艺路线是保证工件加工质量的重要环节。
电火花线切割加工模具或零件的过程,一般可分以下几个步骤。
1. 对图样进行分析和审核
分析图样对保证工件加工质量和工件的综合技术指标是有决定意义的第一步。以冲
裁模为例,在消化图样时首先要挑出不能或不易用电火花线切割加工的工件图样,大致有如下几种:
⑴表面粗糙度和尺寸精度要求很高,切割后无法进行手工研磨的工件;
⑵窄缝小于电极丝直径加放电间隙的工件,或图形内拐角处不允许带有电极死板井架放电间隙所形成的圆角的工件;
⑶非导电材料;
⑷厚度超过丝架跨距的零件;
⑸加工长度超过x,y拖板的有效行程长度,且精度要求较高的工件。
电火花线切割在符合线切割加工工艺的条件下,应着重在表面粗糙度、尺寸精度、工件厚度、工件材料、尺寸大小、配合间隙和冲制件厚度等方面仔细考虑。
编程注意事项
1. 冲模间隙和过渡圆半径的确定
⑴合理确定冲模间隙。冲模间隙的合理选用,是关系到模具的寿命及冲制件毛刺大小
的关键因素之一。不同材料的冲模间隙一般选择在如下范围:
软的冲裁材料,如紫铜、软铝、半硬铝、胶木板、红纸板、云母片等,凸凹模间隙可选为冲材厚度的10%—15%。
硬质冲裁材料,如铁皮、钢片、硅钢片等,凸凹模间隙可选为冲裁厚度的15%—20%。
这是一些线切割加工冲裁模的实际经验数据,比国际上流行的大间隙冲模要小一些。因为线切割加工的工件表面有一层组织脆松的熔化层,加工电参数越大,工件表面粗糙度越差,熔化层越厚。随着模具冲次的增加,这层脆松的表面会渐渐磨去,是模具间隙逐渐增大。
合理确定过渡圆半径。为了提高一般冷冲模具的使用寿命,在线线、线圆、远远相交处,特别是小角度的拐角上都应加过渡圆。过渡圆的大小可根据冲裁材料厚度、模具形状和要求寿命及冲制件的技术条件考虑,随着冲制件的曾厚,过渡圆亦可相应增大。一般可在0.1—0.5㎜范围内选用。
对于冲件材料较薄、模具配合间隙较小、冲件又不允许加大的过渡圆,为了得到良好的凸凹模配合间隙,一般在图形拐角处也要加一个过渡圆。因为电极丝加工轨迹会在内拐角处自然加工出半径等于电极丝半径加单面放电间隙的过渡圆。
2. 计算和编写加工程序
编程时,要根据配料的情况,选择一个合理的装夹位置,同时确定一个合理的起割点和切割路线。
起割点应取在图形的拐角处,或在容易将凸尖修去的部位。
切割路线主要以防止或减少模具变形为原则,一般应考虑使靠近装夹着一边的图形最后切割为易。
公司名称:深圳市联高精密机械有限公司
电火花线切割:http://www.szliangao.com/ http://www.zhongzousi.com.cn
负责人:王先生
电话:0755-29929018
手机:13600143498
传真:0755-29929435
邮箱:hilink@szliangao.com
Q Q:284269840
地址:深圳市宝安区楼村第一工业区6路7号
拖板锥中走丝,带锥度中走丝, 表胚厂专用中走丝 电火花成型机 广东深圳中走丝生产厂家 联高中走丝切切割机专卖,中走丝导电块专卖,中走丝导轮专卖,宝石水咀,油膏,过滤芯 电火花切割机 出口越南中走丝,出印度中走丝,出口秦国中走丝 精密中走丝,经济中走丝 BSBY 网络营销
联系我们
深圳市联高精密机械有限公司
- 联系人
- 王先生
- 联系电话
- 13600143498
- 公司地址
- 深圳市宝安区楼村第一工业区6路7号
- 主营产品
- 中走丝 中走丝线切割机床 电火花线切割
- 服务时间
- 周一至周五 09:00-18:00
供应外置机床电器中走丝
 83江门客户)中走丝第一品牌【联高】提供专业中走丝线切割机
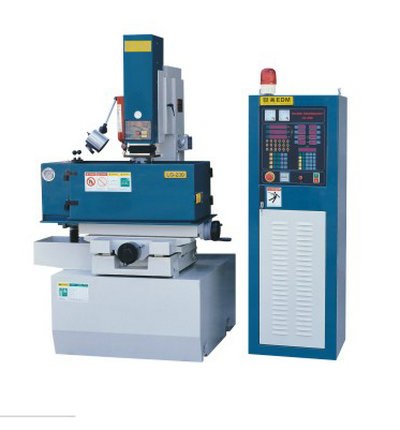 38(贵州客户)中走丝线切割机|批发中走丝线切割机床厂家|专业中走丝线切割机床
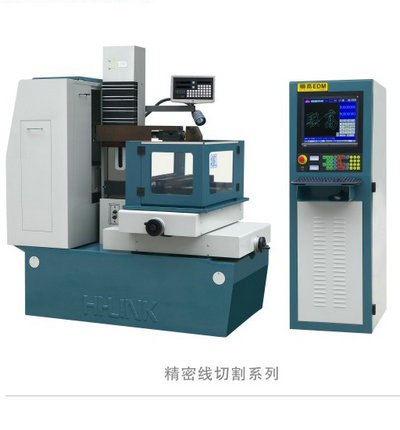 供应深圳客户中走丝线切割机床的优点有哪些?
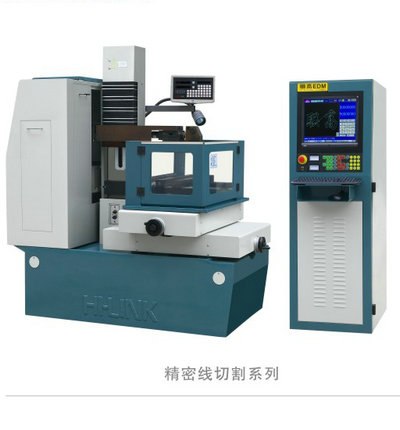 供应(河南客户)供应电火花切割机|品牌电火花切割机咨询【联高】中走丝第一品牌
 供应(重庆客户)中走丝厂家【中走丝】供应中走丝线切割,专注中走丝生产
 供应如何用中走丝切割大厚度材料|中走丝厂家供应
 供应(深圳客户)【联高】教您中走丝的防潮保养