




供应D707碳化钨焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河北省 邢台市
更新时间2014/3/10 16:01:56
已有 86 位采购商浏览
规格参数
品牌UND18
幸好齐全
产品介绍
说明:D707是采用碳钢为焊芯的低氢钠型药皮碳化钨堆焊焊条,依靠药皮中碳化钨合金过渡,堆焊金属含钨量40~50%。由于药皮较厚,因而套管较长,在焊条发红后药皮容易有小块剥落,所以宜用直流反接,使用较小电流。
用途:适用堆焊耐岩石强烈磨损之机械零件,如混疑土搅拌叶片、推土进和泵浦叶片、挖泥机叶片,高速混砂箱等。
堆焊金属化学成分(%)
C
W
Mn
Si
1.5~3
40~50
≤2
≤4
堆焊层硬度:HRC≥75
注意事项:1、堆焊见为碳钢时预热温度在300℃以上,堆焊件为低合金钢时预热温度为400~500℃以上,堆焊件为不锈钢时预热温度为600~650℃
2、低合金钢及不锈钢焊后须经700℃退火。
3、焊前焊条须经300~350℃烘焙1h。
用途:适用堆焊耐岩石强烈磨损之机械零件,如混疑土搅拌叶片、推土进和泵浦叶片、挖泥机叶片,高速混砂箱等。
堆焊金属化学成分(%)
C
W
Mn
Si
1.5~3
40~50
≤2
≤4
堆焊层硬度:HRC≥75
注意事项:1、堆焊见为碳钢时预热温度在300℃以上,堆焊件为低合金钢时预热温度为400~500℃以上,堆焊件为不锈钢时预热温度为600~650℃
2、低合金钢及不锈钢焊后须经700℃退火。
3、焊前焊条须经300~350℃烘焙1h。
联系我们
河北信德特种耐磨焊条厂
- 联系人
- 董胜余
- 联系电话
- 13739695558
- 公司地址
- 高新区
- 主营产品
- 焊条、焊丝
- 服务时间
- 周一至周五 09:00-18:00
供应D707碳化钨焊条
 供应D688高铬铸铁焊条
 供应A607不锈钢焊条
 供应CM-9CB日本神钢焊条
 供应XD707碳化钨焊条
 供应A102不锈钢焊条
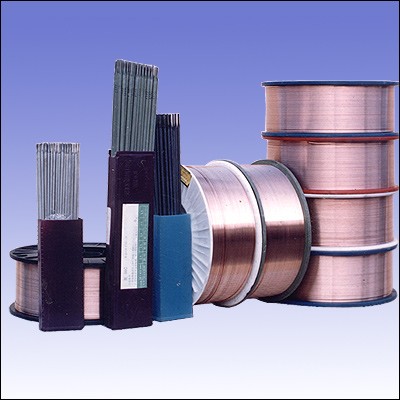 供应D802.D812钴基焊条
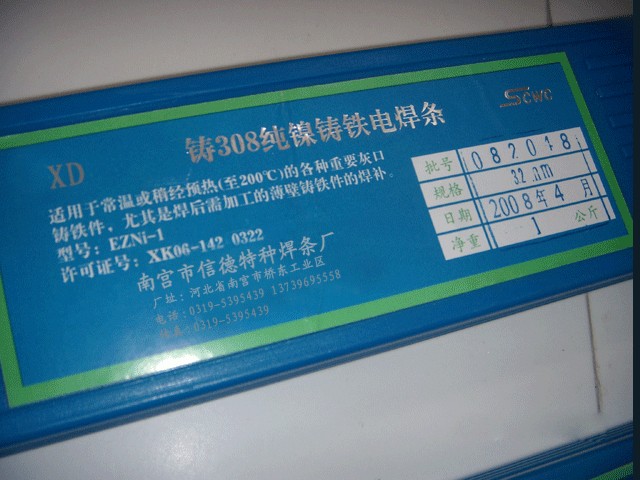 供应308焊条纯镍铸铁焊条镍焊条