




供应天津金桥牌J506碳钢电焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地天津市 市辖区 和平区
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
产品介绍
J506(J48.56) 符合 GB/T 5117 E5016
AWS A5.1 E7016
ISO 2560-B-E 49 16 A
说明: J506是低氢钾型药皮的碳钢焊条。交直流两用,可进行全位置焊接。具有良好的焊接工艺性能,电弧稳定,飞溅少,易脱渣,其熔敷金属具有优良的力学性能和抗裂性能,低温冲击韧性好。
用途: 用于焊接中碳钢和低合金钢结构,如16Mn、09Mn2Si和船舶用A、B、D、E级钢等,也用于厚板及可焊性较差的碳钢结构的焊接。
熔敷金属化学成分(%) 化学成分 C Mn Si S P Ni Cr Mo V
保证值 —— ≤1.60 ≤0.75 ≤0.035 ≤0.040 ≤0.30 ≤0.20 ≤0.30 ≤0.08
例值 0.080 1.05 0.51 0.012 0.020 0.012 0.030 0.007 0.016
熔敷金属力学性能 试验项目 Rm(N/mm2) ReL(N/mm2) A(%) KV2(J)(-20℃) KV2(J)(-30℃)
保证值 ≥490 ≥400 ≥22 ≥47 ≥27
例值 545 440 32 175 169
药皮含水量: ≤0.60%
X射线探伤: Ⅰ级
参考电流 (AC、DC+) 焊条直径(mm) φ2.5 φ3.2 φ4.0 φ5.0
焊接电流(A) 60~100 80~140 110~210 160~230
注意事项:
⒈焊前焊条须经300~350℃烘焙1h,随烘随用。
⒉焊前必须清除焊件的铁锈、油污、水分等杂质。
⒊焊接时须用短弧操作,以窄焊道为宜。
焊接位置:
联系我们
天津市金桥焊材集团有限公司
- 联系人
- 侯永泰
- 联系电话
- 公司地址
- 天津市东丽区六经路1号
- 主营产品
- 金桥焊条 金桥焊丝 金桥牌J422电焊条 金桥牌ER50-6药芯焊丝 二保焊丝
- 服务时间
- 周一至周五 09:00-18:00
供应天津金桥牌J506碳钢电焊条
 供应j422碳钢焊条丨j422结构钢焊条丨天津金桥牌
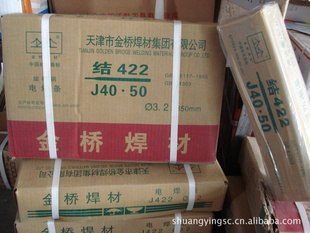 供应天津金桥牌J422碳钢电焊条丨金桥牌电焊条J422
 供应金桥牌MG70S-6二保焊丝
 供应天津金桥牌J424碳钢电焊条
 供应天津金桥牌J506Fe碳钢电焊条
 供应金桥牌MG70S-6实芯焊丝
 供应天津金桥牌J422Fe16碳钢电焊条