




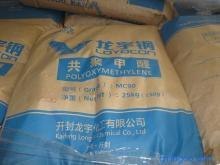
龙宇钢POM,厂家直销!
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地福建省 厦门市
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
产品介绍
龙宇钢POM,厂家直销!
龙宇钢”共聚甲醛加工工艺参考数据
作者:管理中心
来源: 发布日期:2012/5/4 点击次数:304
一、注塑成型参考工艺
注塑机各段温度:
喷嘴温度:180~210℃
机筒前段:190~210℃
机筒中段:170~200℃
机筒后段:160~180℃
模具温度:60~90℃
压力:
注射压力:50~100MPa
保压压力:30~80MPa
背压:0~0.5MPa
螺杆转速:50~120rpm
二、挤出成型参考工艺
采用带有小压缩比(最小值25D)的标准挤出机。机筒温度180~195℃,机头前段:185~200℃.
三、退火处理工艺
用龙宇钢生产制件进行切削、钻孔等机械加工前,建议对制件进行退火处理。处理条件:80~90℃,3~4小时。
说明:以上工艺参数为常规参考数据,用户在使用“龙宇钢”POM时,请根据贵公司的设备、模具条件和制品特性自主调整。
联系我们
厦门和源晟塑胶有限公司
- 联系人
- 李先生
- 联系电话
- 13950070603
- 公司地址
- 福建省厦门市集美区乐海南里352号
- 主营产品
- PP,ABS,PA6 PC,PA66,POM
- 服务时间
- 周一至周五 09:00-18:00
龙宇钢POM,厂家直销!
 PA6 应用 主要做什么产品、耐温怎么样、
 PA6与PA66有什么区别?尼龙专家 和源晟
 什么是光扩散PC 厦门和源晟为你解答
 厦门 替代杜邦PA66 70G33L的材料
 厦门哪里有M270批发 找厦门和源晟塑胶 质量保证
 福建性价比最高的PA66+30GF供应商 金牌推荐厦门和源晟
 龙宇钢POM,厂家直销!