




阀门焊条、清河宏扬焊丝、清河宏扬焊片
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河北省 邢台市
更新时间2014/3/10 16:01:56
已有 86 位采购商浏览
规格参数
产品介绍
D502阀门堆焊焊条 符合 GB EDCr-A1-03
说明:D502是钛钙型药皮的1Cr13型阀门堆焊焊条,可交直流两用,焊接工艺良好。堆焊金属为1Cr13半铁素体高铬钢。堆焊层具有空淬特性,一般不须进行热处理,硬度均匀,亦可在750-800℃退火软化,当加热至900-1000℃空冷或油淬后,可重新硬化。
用途:这是一种通用性的表面堆焊用焊条,用于堆焊工作温度在450℃以下的碳钢或合金钢的轴及阀门等。
熔敷金属化学成分(%)化学成分 C S P Cr 其它元素总量
保证值 ≤0.15 ≤0.030 ≤0.040 10.0~16.0 ≤2.50
堆焊层硬度:(焊后空冷)HRC≥40
参考电流(AC、DC)焊条直径(mm) φ2.5 φ3.2 φ4.0 φ5.0
焊接电流(A) 50~80 80~120 120~160 160~200
注意事项:
1.焊前焊条须经150℃左右烘焙1h。
2.焊前需将工件预热至300℃以上,焊后进行不同热处理可获得相应的硬度。
D507阀门堆焊焊条 符合 GB EDCr-A1-15
说明:D507是低氢钠型药皮的1Cr13阀门堆焊焊条,采用直流反接。堆焊金属为1Cr13半铁素体高铬钢。堆焊层具有空淬特性,一般不须进行热处理,硬度均匀,亦可在750-800℃退火软化,当加热至900-1000℃空冷或油淬后,可重新硬化。
用途:这是一种通用性的表面堆焊用焊条,用于堆焊工作温度在450℃以下的碳钢或合金钢的轴及阀门等。
熔敷金属化学成分(%)化学成分 C S P Cr 其它元素总量
保证值 ≤0.15 ≤0.030 ≤0.040 10.0~16.0 ≤2.50
堆焊层硬度:(焊后空冷)HRC≥40
参考电流(DC+)焊条直径(mm) φ2.5 φ3.2 φ4.0 φ5.0
焊接电流(A) 50~80 80~120 120~160 160~200
注意事项:
1.焊前焊条须经300-350℃左右烘焙1h。
2.焊前需将工件预热至300℃以上,焊后进行不同热处理可获得相应的硬度。
D507Mo阀门堆焊焊条 符合 GB EDCr-A2-15
说明:D507Mo是低氢钠型药皮的1Cr13阀门型堆焊焊条。堆焊金属为1Cr13半铁素体高铬钢。堆焊层具有空淬特性,堆焊金属具有较高的中温硬度,良好的热稳定性,抗冲蚀性。如与D577焊条配合使用能获得很好的抗擦伤性能。堆焊工艺简单,焊前不预热,焊后不用热处理,采用直流反接。
用途:用来堆焊工作温度在510℃以下的中温高压截止阀密封面。闸阀密封面应将本焊条与D577焊条配合使用(阀座与阀瓣分别用以上两种焊条)。
熔敷金属化学成分(%)化学成分 C Ni Mo Cr W 其它元素总量
保证值 ≤0.20 ≤6.00 ≤2.50 10.0~16.0 ≤2.00 ≤2.50
堆焊层硬度:(焊后空冷)HRC≥37(耐软化至510℃)
参考电流(DC+)焊条直径(mm) φ3.2 φ4.0 φ5.0
焊接电流(A) 80~120 120~160 160~200
注意事项:
1.焊前焊条须经300-350℃烘焙1h。
2.堆焊层加工后,其厚度应在5mm以上,以保证硬度和化学成分的稳定。
D507MoNb阀门堆焊焊条 符合 GB EDCr-A1-15
说明:D507MoNb是低氢钠型药皮的1Cr13型阀门堆焊焊条,采用直流反接,由于药皮中加入了适量的Mo、Nb等强化稳定元素,故堆焊金属具有较好的抗氧化性和抗裂纹性能。
用途:用于工作温度在450℃以下的中、低压阀门密封面的堆焊。
熔敷金属化学成分(%)化学成分 C S P Mo Cr Nb 其它元素总量
保证值 ≤0.15 ≤0.030 ≤0.040 ≤2.50 10.0~16.0 ≤0.50 ≤2.50
堆焊层硬度:(焊后空冷)HRC≥37
参考电流(DC+)焊条直径(mm) φ3.2 φ4.0&nb
联系我们
河北宏扬特种焊接材料有限公司
- 联系人
- 王新玲
- 联系电话
- 13483956734
- 公司地址
- 河北省清河县工业园区
- 主营产品
- 耐磨焊条;铸铁焊条;阀门焊条;焊丝;钴基焊条;防水焊条;碳化钨焊条;不锈钢焊条;
- 服务时间
- 周一至周五 09:00-18:00
阀门焊条、清河宏扬焊丝、清河宏扬焊片
 焊片
 奥林康T23/T24焊条、清河宏扬焊丝、清河宏扬焊片
 铸铁焊条、清河宏扬焊丝、清河宏扬焊片
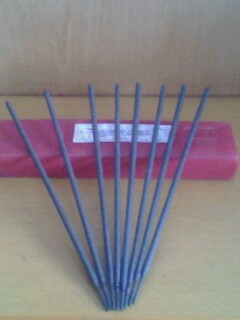 SAF TIG/MIG焊条、清河宏扬焊丝、清河宏扬焊片
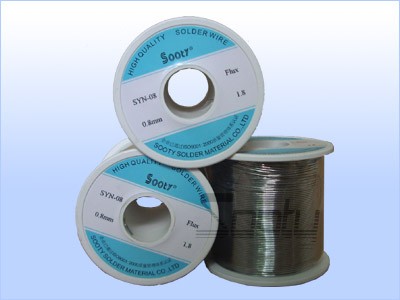 供应焊锡丝、清河宏扬焊条、清河宏扬焊片
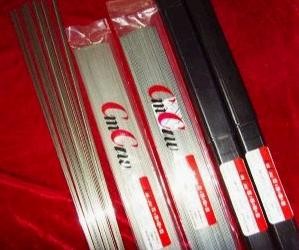 银焊条、清河宏扬焊丝、清河宏扬焊片
 YD型硬质合金复合材料堆焊焊条、清河宏扬焊丝、清河宏扬焊片