




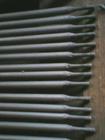
冲压模、锻造模模具焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河北省 邢台市
更新时间2014/3/10 10:19:14
已有 86 位采购商浏览
规格参数
品牌尹歌特
幸好全部
产品介绍
模具堆焊用
BK-60S SUH-3模具堆焊用
特性 BK-60S的焊金与含Cr Mo的耐热钢SUH-3相似的空冷硬化型。耐热耐冲击性能优良,所以适用于耐久性部件的堆焊修补,韧性极好、耐龟裂;不易发生气孔。
用途 冲裁模、锻造模、冲模、压延机轧辊、
操作要领 一般预热150℃以上;硬化型母材或多层焊时,用LS-50作过渡层;焊接后缓冷;焊条焊前150-200℃ 30-60分钟烘干
技术参数 连续堆焊 610-670 HV 55-59 HRC 73-79 HS
预热/层间150℃ 620-690 HV 56-60 HRC 75-81 HS
BKH-61 模具修补用
特性 BKH-61专为修补困难的淬火硬化型模具钢和修补硬化堆焊缺损部位的焊接而开发设计的钛钙性焊条。不须高温预热,即可堆焊;熔敷金属匆常温到高温都具有极好的耐冲击性。但是,焊接后硬度较高,机加工困难。
用途 冲压模、锻造模、工具钢等的耐淬火硬化后模具材料的修补、堆焊。
操作要领 一般不须预热,根据材质、形状等有时需要150℃以上的预热。
淬火及硬化堆焊部位的修补,焊道为50mm长。
工具钢等高碳钢的堆焊,使用低电流。
250-300 ℃ 30-60分钟烘干。
技术参数 焊接后 预热/层间温度100 ℃ 580-740HV 54-62 HRC 72-85 HS
预热/层间温度300 ℃ 590-740HV 55-62 HRC 73-85 HS
BKR-90H/BKR-90 重冲击磨耗用(高速钢系列)
特性 BKR-90H再起弧、脱渣性能极好,使用于模具边缘、刃口部堆焊的钛钙型焊条。BKH-90以硬度和韧性为重点而设计的碱性焊条。他们的熔敷金属可以改良Mo高速钢,得到安定的硬度和耐裂性的高耐磨耗焊条。特别是热处理后可得到更高的硬度,同时又具有韧性,所以,适用于粉碎机的刃口等处。还具有优秀的高温抗软化的性能,也适用于热间金属摩擦。
用途 刀具、刃口、冲模、穿孔模、各种粉碎机刀口等的堆焊和堆焊修补
操作要领 一般预热300-500℃以上; 焊后为防止裂纹,请采取保温措施徐冷。用LS-50作过渡层可有效防止裂纹;550-580℃回火处理,可提高硬度和耐磨耗性;重视耐裂性能时采用BKH-90;焊条使用前BKR-90H/150-200℃;BKH-90/250-300℃ 30-60分钟烘干。
技术参数 连续
堆焊 BKR-90H 720-830 HV 61-65 HRC 83-90 HS
BKH-90 700-830 HV 60-65 HRC 81-90 HS
150℃回火/1Hr/1次回火 BKR-90H 770-900 HV 63-67 HRC 87-95 HS
BKH-90 720-830 HV 61-65 HRC 83-90 HS
550℃回火/1Hr/2次回火 BKR-90H 770-900 HV 63-67 HRC 87-95 HS
BKH-90 720-900 HV 63-67 HRC 87-95 HS
BKR-61/BK-70S 冲击磨耗用(SKD61系)
特性 BKR-61再起弧性能极好,熔透浅,是适合于模具堆焊修补的钛钙系焊条。BK-70S而是对硬度和韧性重视的碱性焊条。他们的熔敷金属与SKD61金属成分相似,特别是韧性和耐龟裂型性能极优,属空冷硬化型焊条。耐热耐冲击性能极好,因此适用于要求耐持久性的模具硬化堆焊和修补。但焊后高硬度使得机械加工困难。
用途 冲裁模、锻造模、冲模、压铸模等的堆焊和修补
操作要领 一般预热150℃以上;硬化型母材或多层堆焊时,用LS-50作过渡层可有效防止裂纹;焊接后徐冷;焊条使用前250-300℃ 30-60分钟烘干。
技术参数 连续
堆焊 BKR-61 620-670 HV 56-61 HRC 75-83 HS
BK-70S 560-620 HV 51-56 HRC 71-75 HS
预热/层间150℃ BKR-61 620-720 HV 56-61 HRC 75-83 HS
BK-70S 580-660 HV 54-58 HRC
联系我们
河北博硕焊条厂
- 联系人
- 刘海
- 联系电话
- 15131336439
- 公司地址
- 清河工业区
- 主营产品
- 耐磨焊条,镍基合金焊条,不锈钢焊条,钴基焊条,银焊条
- 服务时间
- 周一至周五 09:00-18:00
冲压模、锻造模模具焊条
 铸铁焊条
 高锰钢耐磨焊条
 高铬铸铁耐磨焊条
 低合金钢耐磨焊条
 硬面堆焊药芯焊丝
 供应不锈钢焊条
 耐热钢焊条