




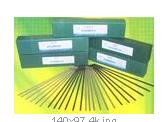
D667高铬铁堆焊焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地山东省 济南市 市辖区
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
品牌凯源
幸好无
产品介绍
D667高铬铁堆焊焊条 符合 GB EDZCr-C-15相当 AWS EFeCr-A1 说明: D667是低氢钠型药皮铸造索尔玛依特合金焊芯的高铬铸铁堆焊焊条,采用直流反接,堆焊层在500℃以下具有良好的耐磨损、耐腐蚀和耐气蚀能力,超过此温度以上则堆焊层硬度剧降。用途: 用于堆焊要求耐强烈磨损、耐腐蚀和耐气蚀的场合,例如石油工业中离心裂化泵轴套,矿山破碎机部件及柴油机引擎上的气门盖等。熔敷金属化学成分(%) 化学成分 C Mn Si Ni Cr 其它元素总量 保证值 2.50~5.00 ≤8.00 1.00~4.80 3.00~5.00 25.0~32.0 ≤2.00 堆焊层硬度: HRC≥48 参考电流 (DC ) 焊条直径(mm) φ3.2 φ4.0 φ5.0 φ5.8 焊接电流(A) 90~130 120~160 140~190 150~210 注意事项: 1.焊前焊条须经300-350℃烘焙1h。 2.焊件必须先经500-600℃预热,并将工件表面上的氧化物等擦刷干净再堆焊。 3.每次堆焊的长度以不超过50-70mm为宜。 4.焊后工件应在600-700℃回火1h后再缓冷,或将工件立即放入干燥和预热的砂箱中或放草灰中缓冷。
联系我们
山东中越特种耐磨焊条厂
- 联系人
- 刘宝旺
- 联系电话
- 15833727711
- 公司地址
- 山东省济南市长清区158号
- 主营产品
- 不锈钢焊条 耐磨焊条 铸铁焊条 银焊条焊丝焊片
- 服务时间
- 周一至周五 09:00-18:00
D667高铬铁堆焊焊条
 供应银焊料 银焊丝 银焊条,银焊片
 Z408铸铁电焊条
 供应BAg45CuZnCd银焊条 BAg45CuZnCd银焊片
 供应2%-72%银焊条
 供应各种型号的银焊条、银焊丝、银焊片
 供应饰品专用银焊条、银焊丝
 供应HAG-50BCd,含银50%银焊条L313银焊条