




供应ER70s-2焊丝 钴基焊丝 镍基焊条 磨具焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地上海市 市辖区
更新时间2014/7/27 10:31:47
已有 86 位采购商浏览
规格参数
产品介绍
钴基堆焊焊条D802钴基焊条、D812钴基焊条 822钴基焊条 832钴基焊条 842钴基焊条 852钴基焊条 862钴基焊条 111钴基焊丝 112钴基焊丝 113钴基焊丝 114钴基焊丝 116钴基焊条
说明:堆D802、812是钛钙型药皮,铸造钴铬钨(司太立)合金焊芯的堆焊焊条,药皮用浸涂法制成的堆焊用焊条,宜采用直流反接。堆焊金属在650℃仍具有良好的耐磨性及耐腐蚀性能。
用途:适用于高温高压阀门,高压泵的轴套筒和内套筒以及化纤设备的斩刀刃口等部位的堆焊。
焊缝金属化学成分(%)
C Cr W Mn Si Fe Co
1.0~1.7 26.0~32.0 7.0~10.0 ≤2.0 ≤2.0 ≤3.0 余量
堆焊层硬度HRC≥44-45
参考电流(直流时焊条接正极)
规格φmm 4.0 5.0 6.0
电流(A) 120~160 140~190 150~210
注意事项:
1、焊前焊条须经200℃左右烘1小时以上再行施焊接。
2、焊时尽可能采用短弧,并且焊条与工作保持垂直。
3、根据工作的大小和母材的种类须经300~600℃预热。宜采用小电流短弧焊接。
4、焊后应在600~700℃回火1小时后在缓冷或将工作立即放入干燥和热的沙箱内或草灰中缓冷,以避免裂纹。
5、堆焊层须经粗磨,如发现缺陷时,按上述步骤进行焊补及缓冷。
联系我们
上海市永辉焊材焊条有限公司
- 联系人
- 张立
- 联系电话
- 15221708891
- 公司地址
- 上海市金山去沿江路688号 15221708891
- 主营产品
- 钴基焊条 镍基焊条 银焊条 万能焊条 防水焊条 纤维素管道焊条
- 服务时间
- 周一至周五 09:00-18:00
供应ER70s-2焊丝 钴基焊丝 镍基焊条 磨具焊条
 D808碳化物耐磨焊条 D65耐磨焊条 T950耐磨焊条
 供应D322磨具焊条
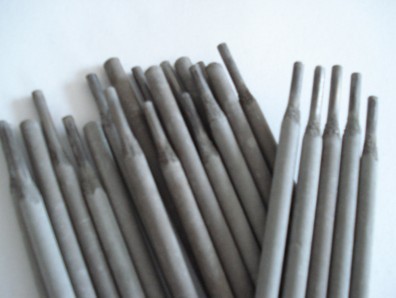 供应D802钴基焊条
 YMD401-4热轧辊埋弧堆焊药芯焊丝
 供应磨具焊条 钴基焊条 耐磨焊条