





G202铬不锈钢焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地北京市 市辖区 通州区
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
品牌三马
幸好木箱
产品介绍
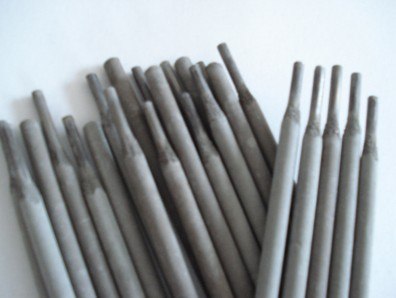
G202铬不锈钢焊条
符合 GB E410-16
相当 AWS E410-16
说明: G202是钛钙型药皮的Cr13不锈钢焊条,可交直流两用。
用途: 用于焊接0Cr13和1Cr13不锈钢结构,也用于耐蚀、耐磨的表面堆焊。
熔敷金属化学成分(%)
化学成分
C
Mn
Si
S
P
Cu
Ni
Mo
Cr
保证值
≤0.12
≤1.00
≤0.90
≤0.030
≤0.040
≤0.75
≤0.70
≤0.75
11.0~13.5
熔敷金属力学性能(试件在730-760℃保温1h,以不超过60℃/h的速度随炉冷却至315℃,然后空冷。)
试验项目
σb(MPa)
δ5(%)
保证值
≥450
≥20
参考电流 (AC、DC+)
焊条直径(mm)
φ2.0
φ2.5
φ3.2
φ4.0
φ5.0
焊接电流(A)
40~80
50~100
70~130
100~160
140~200
注意事项:
1.焊前焊条须经150℃左右烘焙1h。
2.焊前焊件预热至250-350℃,焊后经700-730℃回火处理。
联系我们
北京市飞跃耐磨材料有限公司
- 联系人
- 王建新
- 联系电话
- 13522832690
- 公司地址
- 通州开发区156号
- 主营产品
- 焊条,电焊条,耐磨焊条,焊丝
- 服务时间
- 周一至周五 09:00-18:00
G202铬不锈钢焊条
 D502阀门堆焊焊条
 D557铬镍硅阀门堆焊焊条
 D517阀门堆焊焊条
 A212不绣钢焊条
 D512阀门堆焊焊条
 A222不绣钢焊条
 A107不绣钢焊条