




供应耐磨焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河北省 邢台市 市辖区
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
产品介绍
本品属含硼高铬铸铁堆焊焊条,采用直流反接。电流较稳定,飞溅一般,渣少,脱渣容易,堆焊层即使用硬质合金刀头也难以进行切削加工,只能研磨,金相组织为马氏+粗大复合碳化物。用于强烈磨损的场合,如牙轮钻头小轴、煤孔挖掘机、提升戽斗、破碎机辊、泵框筒、混合器叶片等
D698堆焊耐磨焊条
D698 :石墨型药皮的堆焊焊条,交直流两用。用于矿产机械和土泥沙石粉碎强烈磨损部位的堆焊。熔敷金属硬度HRC≥60
D707碳化钨堆焊焊条 符合 GB EDW-A-15
说明: D707是采用碳钢为焊芯的低氢钠型药皮碳化钨堆焊焊条,依靠药皮中碳化物合金过渡,堆焊金属含钨量40-50%,由于药皮较厚,因而焊接过程中套筒较长,药皮发红后易小块脱落,所以宜用直流反接,使用较小的电流。
用途: 用于堆焊耐岩石强烈磨损之机械零件,如混凝土搅拌机叶片、推土机和泵浦叶片、挖泥机叶片、高速混砂箱等。
熔敷金属化学成分(%) 化学成分 C Mn Si W
保证值 1.50~3.00 ≤2.00 ≤4.00 40.0~50.0
堆焊层硬度: HRC≥60
参考电流 (DC ) 焊条直径(mm) φ3.2 φ4.0 φ5.0
焊接电流(A) 70~120 140~180 180~220
注意事项:
1.焊前焊条须经300-350℃烘焙1h。
2.堆焊件为碳钢时预热温度在300℃以上,堆焊件为低合金钢时预热温度为400-500℃,堆焊件为不锈钢时预热温度为600-650℃。
3.低合金钢及不锈钢焊后须经700℃退火。
联系我们
河北省宗发耐磨焊条厂
- 联系人
- 路计亮
- 联系电话
- 15131372737
- 公司地址
- 河北省南宫市段芦头工业园68号
- 主营产品
- 焊接材料 焊条 焊丝
- 服务时间
- 周一至周五 09:00-18:00
供应耐磨焊条
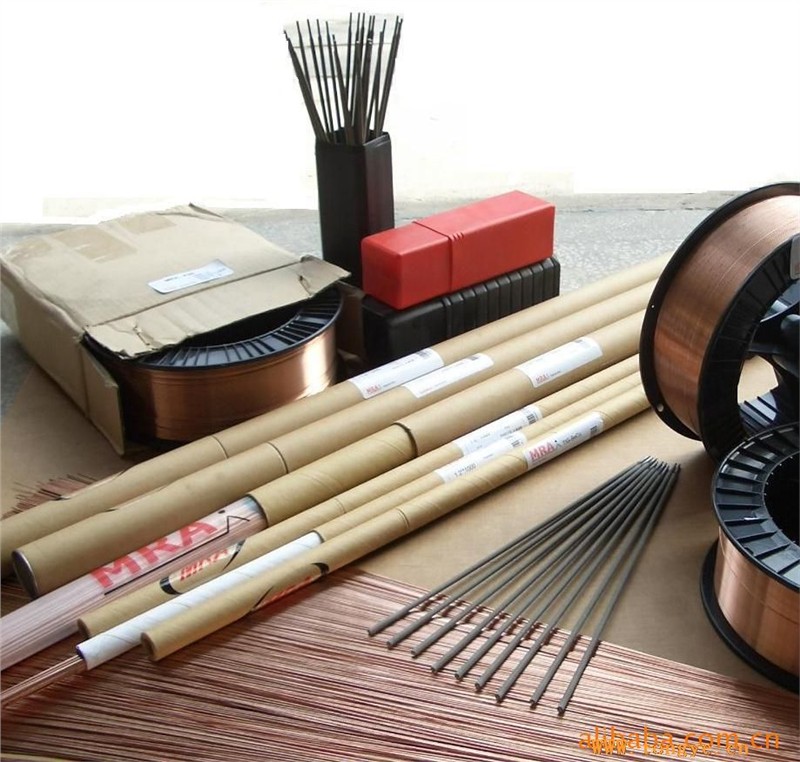 供应不锈钢焊条
 供应R347.R317.R327耐热钢焊条
 供应A022.A052.A102不锈钢焊条
 镍基焊条
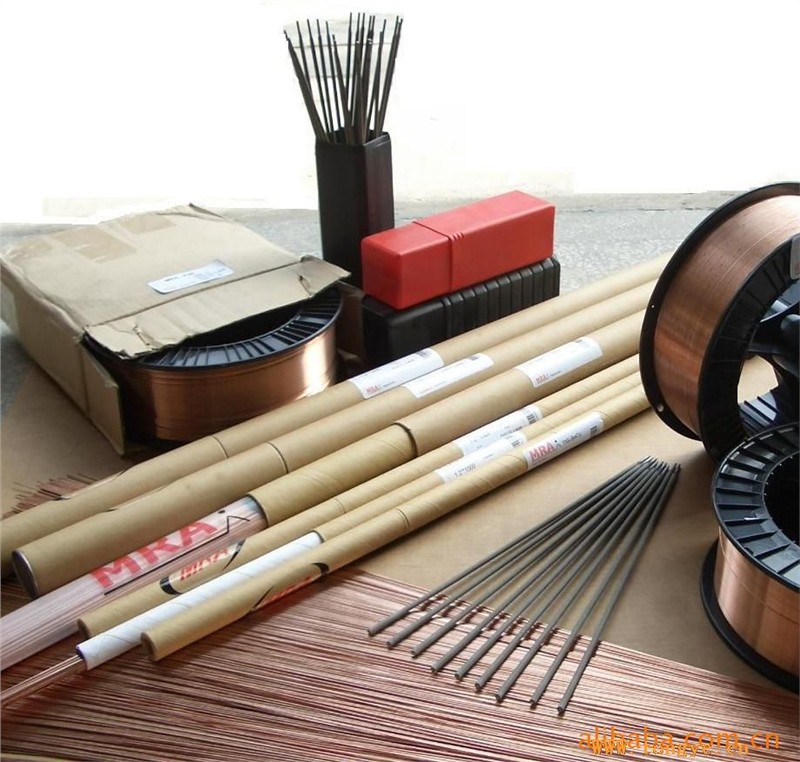 供应T107.T207.T237铜焊条
 供应耐磨焊条
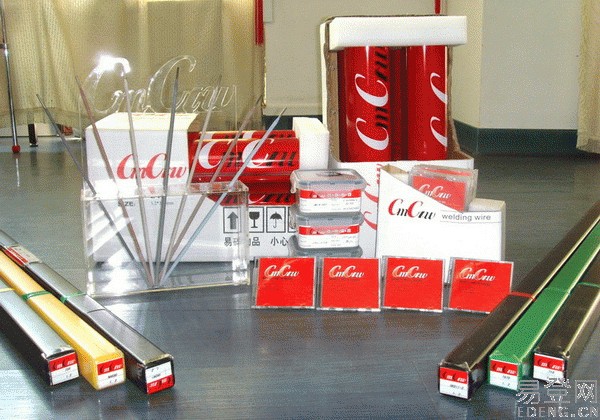 供应2%5%15%18%20%25%30%35%45%56%72%银焊条