




消失模铸造技术
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地山东省 滨州市 邹平县
更新时间2014/3/10 10:11:07
已有 86 位采购商浏览
规格参数
品牌菲林防爆
幸好BAL2矿用隔爆型声光组合电铃
产品介绍
消失模铸造技术
消失模铸造浇铸工艺:消失模铸造的浇注过程,就是钢液充型,同时泡塑模具气化消失的过程。浇道始终要充满钢液,若不充满,由于涂料层强度有限,极容易发生型砂塌陷以及进气现象,造成铸件缺陷。一般铸件应该控制钢液底浇,有利于钢液平稳充型,模型不容易形成很大的空腔。由于负压真空的吸力和重力作用,钢液充型速度很快,立浇道横截面积不宜太大。
消失模铸造的钢液浇铸与传统砂型铸造的钢液浇铸有所不同:传统砂型铸造采用敞口式,而消失模铸造技术采用负压封闭式,而且必须是在浇口杯以下封闭。钢液进入模塑模具,其开始液化燃烧,并气化消失,钢液前端短距离形成暂时的空腔,所以设计钢液充型的速度和泡塑模型消失的速度大致相同。为防止钢液高温辐射熔化同箱其它模型,浇道适当离铸件模型远一点。立浇道的位置选择整箱铸件最低位置。 浇注时注意调节和控制负压真空度在一定范围内,浇注完毕后保持在一定负压状态下一段时间,负压停止、钢液冷凝后出箱。
消失模铸造技术注意事项:浇注钢液时要稳、准、快。瞬时充满浇口杯,并且快速不断流,吨钢液在约一分钟左右 。如果同箱铸件的钢液断流,会吸进空气,有可能造成塌砂现象或者铸件增多气孔的问题,导致铸件报废
联系我们
山东金阳机械消失模设备有限公司
- 联系人
- 李福玲
- 联系电话
- 13405436501
- 公司地址
- 主营产品
- 消失模铸造,消失模设备,消失模铸造设备,阳极钢爪,铸件
- 服务时间
- 周一至周五 09:00-18:00
消失模铸造技术
 消失模冷胶, 消失模热胶
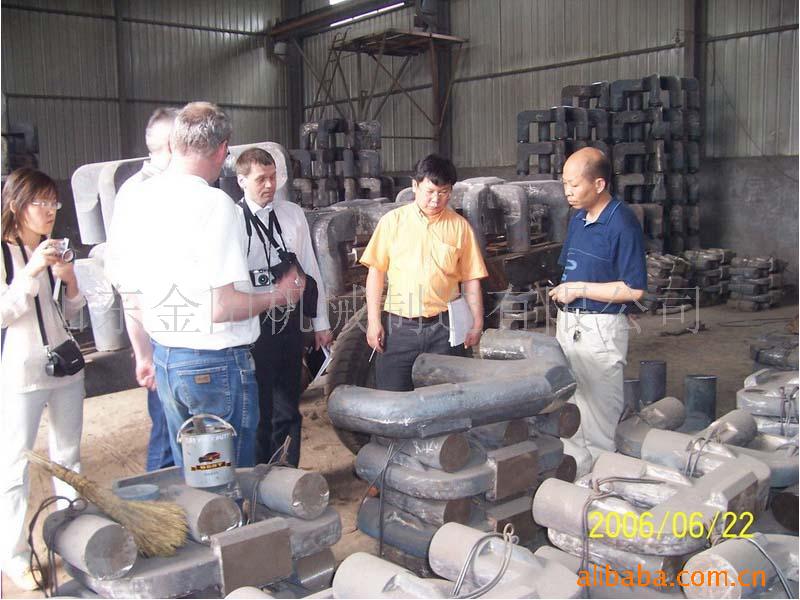 阳极钢爪
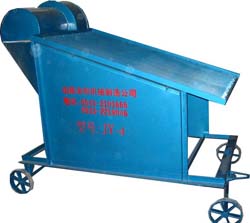 消失模简易砂处理设备
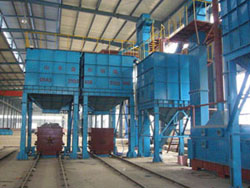 消失模铸造砂处理设备
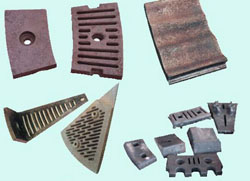 铸件,铸铁件,铸钢件,消失模铸造
 消失模铸造设备
 消失模铸造涂料