




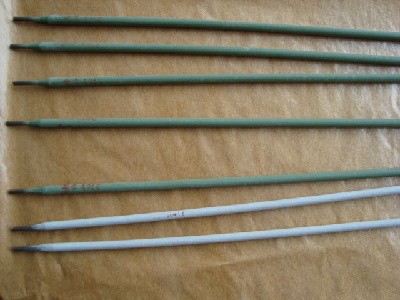
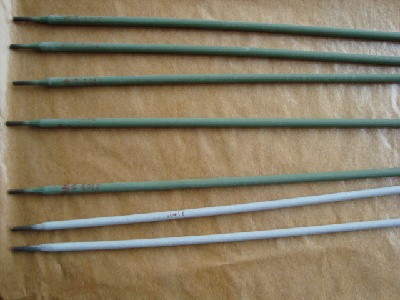
供应PP-D112堆焊及铸铁焊条,电力焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地上海市 市辖区 黄浦区
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
品牌曙懿
幸好SYI-021
产品介绍
PP-D112是钛钙型药皮的普通Cr-Mo型堆焊焊条,可交直流两用。堆焊时飞溅小,电弧稳定,脱渣容易
适用于受磨损的低碳钢、中碳钢或低合金钢机件表面,特别适用于矿山机械与农业机械零件的堆焊与修补之用。
熔敷金属化学成分(%)
元 素 C Cr Mo 其他元素总量
标准值 ≤0.25 ≤2.00 ≤1.50 ≤2.00
堆焊层硬度:HB≥220
参考电流(AC或DC+)
焊条直径 / mm 3.2 4.0 5.0
焊接电流 / A 90~140 140~200 180~230
注意事项:
1.焊前焊条须经150℃左右烘焙1小时。
2.大型工件堆焊前应预热至200℃左右,并应清除堆焊部位的铁锈、油污和水分等杂质。
适用于受磨损的低碳钢、中碳钢或低合金钢机件表面,特别适用于矿山机械与农业机械零件的堆焊与修补之用。
熔敷金属化学成分(%)
元 素 C Cr Mo 其他元素总量
标准值 ≤0.25 ≤2.00 ≤1.50 ≤2.00
堆焊层硬度:HB≥220
参考电流(AC或DC+)
焊条直径 / mm 3.2 4.0 5.0
焊接电流 / A 90~140 140~200 180~230
注意事项:
1.焊前焊条须经150℃左右烘焙1小时。
2.大型工件堆焊前应预热至200℃左右,并应清除堆焊部位的铁锈、油污和水分等杂质。
联系我们
上海市中营焊材有限公司
- 联系人
- 张经理
- 联系电话
- 13816228806
- 公司地址
- 上海市徐汇区宜山路1088号
- 主营产品
- 镍基合金焊条,钴基焊条,铸铁焊条,不锈钢焊条
- 服务时间
- 周一至周五 09:00-18:00
供应PP-D112堆焊及铸铁焊条,电力焊条
 供应ERNiCrMo-3镍基焊丝 镍基焊条
 供应紫铜焊条T107
 铝青铜焊丝A1S214
 硅青铜焊丝S211
 供应锡黄铜焊丝S221
 供应铝锰青铜焊条T237
 供应D856-T3耐磨堆焊焊条