





供应天津金桥牌J507H碳钢电焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地天津市 市辖区 和平区
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
产品介绍
J507H 符合 GB/T 5117 E5015-1
AWS A5.1 E7015-1
说明: J507H是低氢钠型药皮的超低氢碳钢焊条。采用直流反接,可进行全位置焊接。其熔敷金属扩散氢含量极低,具有良好的塑性、低温冲击韧性及抗裂性能;电弧稳定,飞溅少,容易脱渣,焊缝成型美观。
用途: 用于重要的碳钢和低合金钢结构的焊接。
熔敷金属化学成分(%) 化学成分 C Mn Si S P Ni Cr Mo V
保证值 —— ≤1.60 ≤0.75 ≤0.035 ≤0.040 ≤0.30 ≤0.20 ≤0.30 ≤0.08
例值 0.087 1.12 0.56 0.004 0.013 0.27 0.028 0.007 0.016
熔敷金属力学性能 试验项目 Rm(N/mm2) ReL(N/mm2) A(%) KV2(J)(-46℃)
保证值 ≥490 ≥400 ≥22 ≥27
例值 545 435 34 134
熔敷金属扩散氢含量: ≤6.0ml/100g(色谱法或水银法)
X射线探伤: Ⅰ级
参考电流 (DC+) 焊条直径(mm) φ3.2 φ4.0 φ5.0
焊接电流(A) 80~140 110~210 160~230
注意事项:
⒈焊前焊条须经300~350℃烘焙1h,随烘随用。
⒉焊前必须清除焊件的铁锈、油污、水分等杂质。
⒊焊接时须用短弧操作,以窄焊道为宜。
焊接位置:
联系我们
天津市金桥焊材集团有限公司
- 联系人
- 侯永泰
- 联系电话
- 公司地址
- 天津市东丽区六经路1号
- 主营产品
- 金桥焊条 金桥焊丝 金桥牌J422电焊条 金桥牌ER50-6药芯焊丝 二保焊丝
- 服务时间
- 周一至周五 09:00-18:00
供应天津金桥牌J507H碳钢电焊条
 供应j422碳钢焊条丨j422结构钢焊条丨天津金桥牌
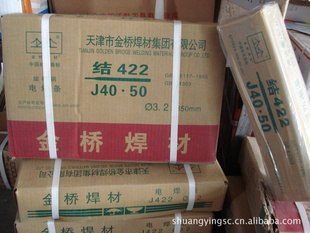 供应天津金桥牌J422碳钢电焊条丨金桥牌电焊条J422
 供应天津金桥牌J506碳钢电焊条
 供应金桥牌MG70S-6二保焊丝
 供应天津金桥牌J424碳钢电焊条
 供应天津金桥牌J506Fe碳钢电焊条
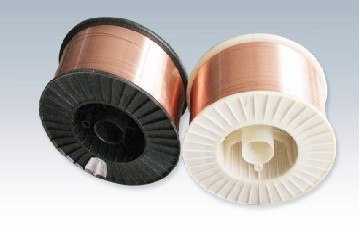 供应金桥牌MG70S-6实芯焊丝
 供应天津金桥牌J422Fe16碳钢电焊条