




供应各种型号耐热钢焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地云南省 昆明市 市辖区
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
产品介绍
耐热钢焊条产品简介:
R102耐热钢焊条 符合GB E5003-A1
简介:用于工作温度在510℃以下的锅炉管道(如15Mo等)经氩弧焊打底后的盖面焊。
R107耐热钢焊条 符合GB E5015-A1 相当AWS E7015-A1
简介:低氢型药皮的含Mo0.5%的珠光体耐热钢焊条,采用直流反接,可全位置焊接,焊前须预热到90~110℃。用于焊接在510℃以下的锅炉管道(15Mo等),也可用于焊接一般的低合金高强度钢。
R202耐热钢焊条 符合GB E5503-B1
简介:用于工作温度在510℃以下的如12CrMo等珠光体耐热钢经氩弧焊打底后的盖面焊。
R207耐热钢焊条 符合GB E5515-B1 相当AWS E8015-B1
简介:低氢型药皮的含Cr0.5%-Mo0.5%的珠光体耐热钢焊条,采用直流反接,可全位置焊接,焊前须预热到90-110℃。焊接工作温度在510℃以下的CrMo珠光体耐热钢(如12CrMo等)和高温、高压管道、化工容器等相应的钢种。
R302耐热钢焊条 符合GB E5503-B2
简介:用于工作温度在520℃以下的1%Cr-0.5%Mo耐热钢蒸汽管道(如15CrMo等)经氩弧打底的盖面焊。
R306Fe耐热钢焊条 符合GB E5518-B2 AWS E8018-B2
简介:用于工作温度在520℃以下的如15CrMo等珠光体耐热钢锅炉管道、高压容器的焊接,熔敷效率达110-115%。
R307耐热钢焊条 符合GB E5515-B2 相当AWS E8015-B2
简介:低氢型药皮的珠光体耐热钢焊条,采用直流反接,可全位置焊接,焊前须预热到160℃-250摄氏度。焊接工作温度在520℃以下的Cr1%-Mo0.5%珠光体耐热钢(如15CrMo等)焊接,如锅炉管道、高压容器、石油精炼设备等,也可用来焊接30CrMnSi铸钢。
R307B耐热钢焊条 符合GB E5515-B2 相当AWS E8015-B2
简介:超低氢型低合金耐热钢焊条,熔敷金属具有优异的抗裂性能和低温韧性,采用直流反接,可全位置焊接,焊前须预热到160~250℃。焊接工作温度在520℃以下的低合金耐热钢(如1Cr0.5Mo、15CrMo、1.25Cr-0.5Mo等),如加氢反应器、换热器等受压容器及锅炉管道、高压容器的焊接。
R307H耐热钢焊条 符合GB E5515-B2 相当AWS E8015-B2
简介:属于低氢型焊条,采用直流反接,短弧操作,可进行全位置焊接。焊前焊件需预热至160~250℃,焊后须经回火处理。焊接工作温度在520℃以下的1%Cr-0.5Mo(如15CrMo)耐热钢,如锅炉管道,高压容器,石油精炼设备等,也可用来焊接30CrMnSi钢。
R307BL耐热钢焊条 符合GB E5515-B2 相当AWS E8015-B2
简介:属于低氢型焊条,采用直流反接,短弧操作,可进行全位置焊接。焊前焊件需预热至160~250℃,焊后须经回火处理。熔敷金属具有极低的S、P杂质含量,低温冲击韧性更优异。焊接工作温度在520℃以下的1%Cr-0.5Mo(如15CrMo)耐热钢,如锅炉管道,高压容器,石油精炼设备等,也可用来焊接30CrMnSi铸钢。
R312耐热钢焊条 符合GBE5503-B2-V
简介:用于工作温度在540℃以下的如12Cr1MoV等珠光体耐热钢锅炉管道经氩弧焊打底后的盖面焊。
R316Fe耐热钢焊条 符合GB E5518-B2-V
简介:用于工作温度在540℃以下的如12Cr1MoV等珠光体耐热钢锅炉管道、石油裂化设备的焊接、熔敷效率达110-115%。
R317耐热钢焊条 符合
联系我们
云南顺义特种耐磨焊条厂
- 联系人
- 张经理
- 联系电话
- 15887625741
- 公司地址
- 云南景洪工业区
- 主营产品
- 焊条 焊丝
- 服务时间
- 周一至周五 09:00-18:00
供应各种型号耐热钢焊条
 供应E5515-B2(E8015-B2)耐热钢焊条
 供应R347(E5515-B2-VW)耐热钢焊条
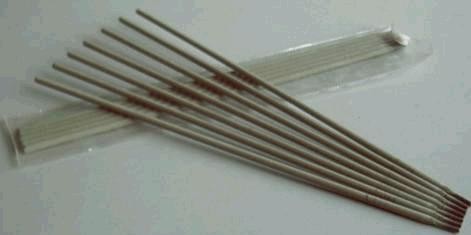 供应R307H耐热钢焊条
 E6015-B3(E9015-B3)耐热钢焊条
 供应E6015-B3(E9015-B3)耐热钢焊条
 供应E5515-B2/E8015-B2耐热钢焊条
 供应R407B耐热钢焊条