





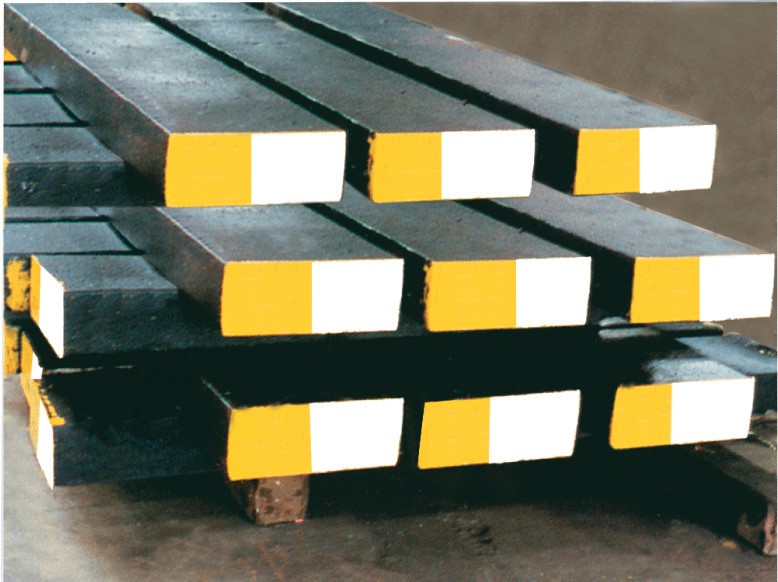
供应供应:进口国产SKD11模具钢材模具材料
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地江苏省 苏州市 市辖区
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
品牌文迪发
幸好
产品介绍
SKD-11是-种高碳高铬合金工具钢,热处理后具有很高的硬度磨性,并具有淬透性强,尺寸稳定性好的特点,适宜制做高精度长寿命冷作模具及热固成型塑料模具
特性:
真空脱气精炼理钢质纯净球化退火软化处理,切削加工性能良好锻轧结合玻碎结晶组织,碳化物颗粒细小均匀,无须担心淬火开裂强化元素钼、钒特殊加入,耐磨性极其优异。
用途:
厚度不大于6mm薄板材,高效落料模。冲载模及压印模各种剪刀、镶嵌刀片、木工刀片螺纹轧制模和耐
磨滑块冷镦模具,热固树脂成型模,高级量规等深拉成型、冷挤压模具
使用方法(仅供参考)
1.“淬火+回火”状态下使用
2.“淬火+冷处理+回火”状态下使用(适于高精度与尺寸稳定要求)
3.“淬火+回火+氮化处理”状态下使用(适于表面高硬度要求)
4. 深冷处理 为获得最高硬度和尺寸稳定性,模具在淬火后立即深冷-70摄氏度至-80摄氏度,保持3-4小时,然后再回火处理,经深冷处理的工具或模具硬度比常规热处理硬度高1-3HRC。 形状复杂和尺寸变化较大的零件,深冷处理有产生开裂的危险。
5. 氮化处理 模具或工件氮化处理后,表面形成一层具有很高硬度和一定耐蚀性的硬化组织。
6. 在525℃氮化的处理,工件表面硬度约为1250HV,氮化时间对渗层影响如下表所示。氮化时间(小时) 20 30 60 渗氮层深度mm 0.25 0.30 0.35
7.在570℃软氮化处理,工件表层硬度约为950HV。通常软氮化处理2小时,硬化层深度可达到10-20um. 磨削加工模坯或工作在低温回火状态,磨削容易产生磨削开裂。为防止裂纹发生应采取小的磨削进给量多次磨削,同时辅加良好的水冷条件。
线切割加工形状复杂或尺寸较大的模具,最终成行采用线切割加工时,通常会遇到开裂现象发生。
为防止开裂,建议采用气淬及高温回火处理,以降低热处理应力,或对模胚进行腔预加工处理。
联系我们
苏州市亿鼎金属材料有限公司
- 联系人
- 许玉聪
- 联系电话
- 13914061566
- 公司地址
- 苏州相城区
- 主营产品
- 模具钢特殊钢
- 服务时间
- 周一至周五 09:00-18:00
供应供应:进口国产SKD11模具钢材模具材料
 供应供应:进口国产SKD61模具钢材模具材料
 供应供应:进口国产D2模具钢材模具材料
 供应供应:进口国产2344模具钢材模具材料
 供应供应:进口国产GCr15模具钢材模具材料
 供应供应:进口国6542模具钢材模具材料
 供应供应:国产Cr12MoV模具钢材模具材料
 供应HMD5模具钢系火焰钢进口模具钢