




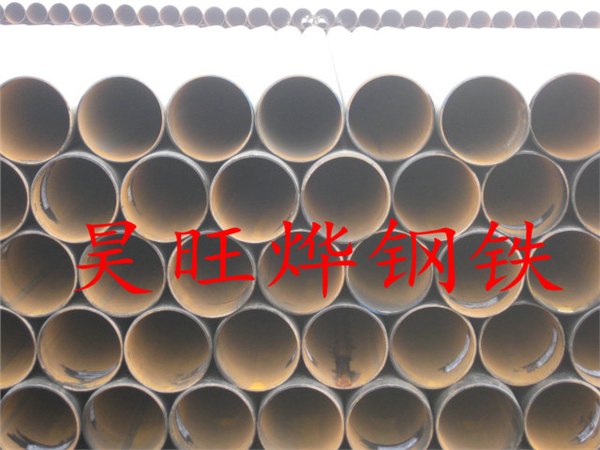
供应供应天津直缝管
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地天津市 市辖县
更新时间2018/8/26 13:52:56
已有 86 位采购商浏览
规格参数
产品介绍
直缝管一般采用高频焊接,高频焊接是一种感应焊(或压力接触焊),它无需焊缝填充料,无焊接飞溅,焊接热影响区窄,焊接成型美观,焊接机械性能良好等优点,因此在钢管的生产中受到广泛的应用。根据电磁感应原理和交流电荷在导体中的趋肤效应、邻近效应和涡流热效应,使焊缝边缘的钢材局部加热到熔融状态,经滚轮的挤压,使对接焊缝实现晶间接合,从而达到焊缝焊接之目的,冷却后形成一条牢固的直缝焊缝。
2.焊缝间隙
将带钢送入焊管机组,经多道轧辊滚压,带钢逐渐卷起,形成有开口间隙的圆形管坯,调整挤压辊的压下量,使焊缝间隙控制在1~3mm,并使焊口两端齐平。如间隙过大,则造成邻近效应减少,涡流热量不足,焊缝晶间接合不良而产生未熔合或开裂。如间隙过小则造成邻近效应增大,焊接热量过大,造成焊缝烧损;或者焊缝经挤压、滚压后形成深坑,影响焊缝表面质量。
3.焊接温度
低碳钢材质,焊接温度控制在1250~1460℃,可满足管壁厚3~5mm焊透要求。焊接温度主要通过调节高频涡流热功率和焊接速度来控制。当输入热量不足时,被加热的焊缝边缘达不到焊接温度,金属组织仍然保持固态,形成未熔合或未焊透;当输入热量过大时,被加热的焊缝边缘超过焊接温度,产生过烧或熔滴,使焊缝形成熔洞。
联系我们
天津昊旺烨钢铁有限公司
- 联系人
- 许模清
- 联系电话
- 15122033833
- 公司地址
- 天津市津南区国际金属物流园区B区55号
- 主营产品
- H型钢,工字钢,角钢,槽钢,镀锌管,焊管,螺旋管,无缝管,开平板,中板,花纹板,翼缘板,螺纹钢,线材,圆钢,
- 服务时间
- 周一至周五 09:00-18:00
供应供应天津直缝管
 供应天津焊管
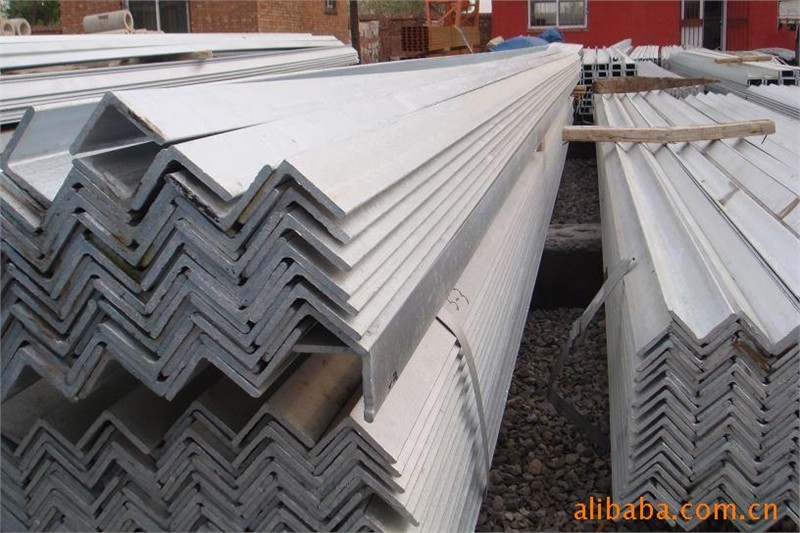 供应天津镀锌角钢 镀锌角钢 镀锌角钢 镀锌角钢 镀锌角钢
 镀锌管
 供应方管
 供应天津镀锌H型钢
 供应无缝管
 螺旋管