





供应RK-162耐磨焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河北省 唐山市
更新时间2024/7/19 19:27:00
已有 86 位采购商浏览
规格参数
品牌天津亚津
幸好SCS
产品介绍
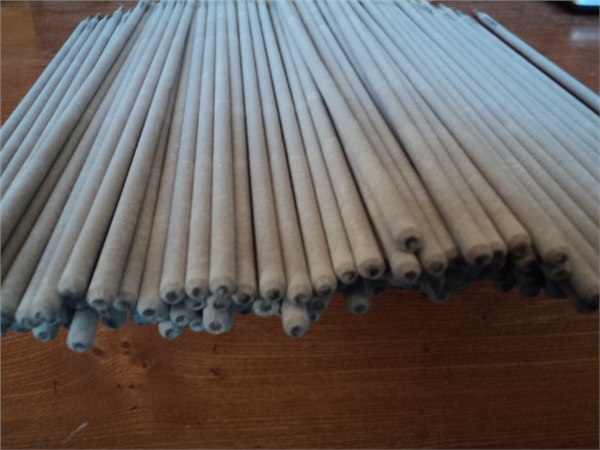
RK-162耐磨焊条、RK-180耐磨焊条供应商-生产商种类齐全———价格合理,量大从优————质量第一————欢迎各界朋友来访洽谈业务
型耐磨耐冲击堆焊焊条使用说明
162、180型耐磨耐冲击堆焊焊条,焊接电弧稳,飞溅少,熔敷率高,自行脱渣,成形平整美观。堆焊金属中含有大量极硬复合硬质相,具有更好的耐硬体磨料磨损的能力,耐压强度高,抗裂性能好,耐温800℃以上,抗高温氧化能力强,可进行大面积多层堆焊。低、中碳钢、合金钢、高锰钢均可堆焊,某些铸铁件上也可使用。交直流两用,焊前无需对工件预热。适于堆焊制造及修复辊压机辊面,机立窑卸料塔篦,电厂风扇式磨煤机冲击板,挖掘机、装载机的铲斗和斗齿,破碎机锤头和衬板,石油钻探机具,高炉料钟、中、高压阀密封面等。
堆焊注意事项:
1.焊条受潮后,需在200-350℃中焙洪1小时,缓冷后使用。
2.堆焊电流要适宜,请按下述规定使用,φ3.2mm 110-140A,φ4.0mm 150-180A, φ5.0mm 180-210A。电流过小,药皮不易熔化,堆焊层粗糙,且合金不能充分熔化,得不到最佳耐磨堆焊层;电流过大,极易烧损药皮中的合金成份,从而降低耐磨层的硬度和使用寿命。第一层堆焊时,母板成份又会过多的熔入堆焊层,冲淡合金成份。
3.弧长一般控制在3-5mm,焊弧过短,药皮熔化不好,表面粗糙;焊弧过长,电弧燃烧不稳定,飞溅增多,易产生气孔,且合金烧损增加。
4.堆焊第一层易采用短弧焊接,确保焊深焊透,使焊层与母材牢固的结合为一个整体,然后再堆焊一至多层,以提高耐磨层的厚度和硬度,减少修复次数。
熔敷金属化学成分
成分 162型 180型
C 2.50~5.00 3.50~5.00
Mn 0.30~0.50 1.00~1.80
Si 1.00~4.80 1.20~2.50
Cr 20.00~30.00 20.00~25.00
Mo 0.30~0.80
B 2.50~4.00
Ti 0.30~1.00
联系我们
唐山市长星特种焊接材料有限公司
- 联系人
- 周经理
- 联系电话
- 15176607956
- 公司地址
- 河北省唐山市路北高新技术开发区
- 主营产品
- 耐磨焊条、银焊片,铸铁焊条、银焊条、钴基焊条、镍基焊条、铜焊丝、
- 服务时间
- 周一至周五 09:00-18:00
供应RK-162耐磨焊条
 供应BCu91PAg银焊片冰箱
 供应奥地利伯乐E8010焊条
 供应BCuP6银焊条
 供应TM55耐磨焊条价格
 供应A1996煤厂专用焊条
 供应DXC1号复合耐磨合金堆焊焊条
 供应TA1钛合金焊丝
 供应HAG56BSn银焊片