




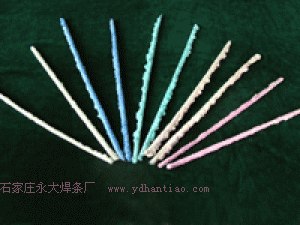
YD型硬质合金焊条 硬质合金焊条 合金焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河南省 郑州市 市辖区
更新时间2021/10/28 10:02:19
已有 86 位采购商浏览
规格参数
产品介绍
YD型硬质合金焊条
硬质合金焊条
YD型硬质合金焊条(简称YD型焊条),是由粒状烧结硬质合金与有弹性的胎体合金混合制成。外涂一层特殊熔剂并着色,以标识颗粒等级大小。烧结硬质合金颗粒主要为含钴碳化钨,其硬度为HRA89-91;胎体金属为“镍铜”合金,抗拉强度690MPa,硬度:HB≥ 160。
硬质合金复合材料堆焊焊条
用途:YD型焊条主要用于堆焊石油、矿山、采煤、地质、建筑等工业中一些严重磨损或兼有切削的工件。如:铣鞋、磨鞋、扶正器、扩孔器、钻杆接头、水力割刀、刮刀片、刨煤机刨刀、取芯钻头、打桩钻头、螺旋钻头等。
堆焊工艺:YD型焊条是采用氧—乙炔火焰进行堆焊,使用的气焊焊咀应比普通气焊碳钢所用的焊咀大。火焰应调成中性或稍偏碳化焰。中性焰焰心的尖端位置应严格控制,不能接触到硬质合金颗粒和工件表面,以免过烧,也就是比普通气焊时焊咀提的要高,这一点是影响堆焊层耐磨寿命的关键,切勿忽视。
堆焊时应尽量采用平焊位置,其它位置堆焊时应采用适当的胎具。
工作场地必须通风良好,以免有害健康。
规格:YD型硬质合金焊条根据硬质合金颗粒大小,分为:以下八个等级供货:
牌号 公称尺寸(mm) 颗粒等级尺寸(mm) 颜色 备注
YD-9.5 9.5 9.5-6.5 深绿
YD-8 8 8-6.5 深兰
YD-6.5 6.5 6.5-5 红
YD-5 5 5-3 黄
YD-3 3 3-2 粉红
YD-10目 10目 10-18目 浅绿
YD-18目 18目 18-30目 浅兰
YD-30目 30目 30-50目 浅黄
YD型硬质合金堆焊焊条的堆焊工艺
该焊条采用氧乙炔堆焊。操作工艺如下:
(1)清理工件,使被焊工件表面露出金属光泽。
(2)取平焊位置进行堆焊,为此可使用适当的胎具为控制堆焊层厚度,可利用限厚块。
(3)用中性焰预热,焰心勿接触工件表面,距离以25mm为宜。
(4)堆焊硬质合金焊层。用YD型焊条堆焊,使用中性焰(可稍偏碳化焰)焊咀均匀平稳的在工件表面上移动,火焰对着合金焊条加热(注意不可使焰心尖端接触合金颗粒),使焊条中胎体合金熔化,随之硬质合金颗粒也一同落下。在熔化的胎体金属凝固之前,要把颗粒安排好,可用左手拿着的合金焊条拔弄,在一傍迅速拨弄颗粒,使之排列均匀整齐。堆焊层厚度按设计要求控制。
(5)工件堆焊完后,放在不通风的地方,缓慢冷却,不可急冷,有条件可用石棉毡盖上。
(6)工件冷却到室温后,如果有需要,可把堆焊面磨到要求尺寸和形状。
(7)清理工件,去除所有飞溅,熔渣等。
堆焊操作方法正确,堆焊层质量满意的标志是:待冷却后,堆焊层表面呈发亮的金黄色,堆焊层胎体合金与基体金属结合良好,合金颗粒排列紧密,且均匀、牢固的焊嵌在胎体金属里。
联系我们
河北省石家庄市永大焊条厂
- 联系人
- 王经理
- 联系电话
- 15032779678
- 公司地址
- 河北 石家庄市 经济开发区长江大街801
- 主营产品
- 银焊条,银焊片,硬质合金焊条,镍基焊条,钴基焊条,耐磨焊丝,不锈钢焊条,耐磨焊条
- 服务时间
- 周一至周五 09:00-18:00
YD型硬质合金焊条 硬质合金焊条 合金焊条
 银焊膏|45银焊膏|银焊膏厂家
 新型耐磨焊条|新型堆焊耐磨焊条
 药芯耐磨焊丝 耐磨焊丝 药芯焊丝
 A402不绣钢焊条 不绣钢焊条
 铝合金焊丝 铝硅焊条 纯铝焊丝
 双相不锈钢焊条 不锈钢焊条
 不锈钢焊丝 304不锈钢焊丝 308不锈钢焊丝
 供应钴基焊条 D802钴基焊条