





供应防腐内外涂环氧复合钢管
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地江苏省 常州市 市辖区
更新时间2024/4/11 21:54:03
已有 86 位采购商浏览
规格参数
品牌沃康
幸好VALCOM VNS
产品介绍
防腐内外涂环氧复合钢管要求与测试
环氧树脂粉末
用于涂敷的环氧树脂粉末,其性能应符合CJ/T 120-2008中5.4条款的要求。
5 技术要求
5.1 外观
试样内、外涂层应光滑,没有裂痕、针孔和沾附异物等妨碍使用的缺陷,并且应具有使用性的直度。
5.2 端面垂直度
试样两端面应切割平整并与轴线垂直,端面垂直度应为90±5°。
5.3 涂层厚度
试样的涂层厚度应符合表1要求。
5.4 压扁试验
5.4.1 无缝钢管
对公称外径大于21mm的无缝钢管进行压扁试验,当试样被压至原来外径4/5时,试样应无裂缝、破坏且涂层不发生剥落、断裂。
5.4.2焊接钢管
对公称外径大于60.3mm的焊接钢管进行压扁试验,当试样被压至原来外径4/5时,试样应无裂缝、破坏且涂层不发生剥落、断裂。
5.5 弯曲试验
5.5.1 无缝钢管
对公称外径不大于21mm的无缝钢管进行弯曲试验,试验后试样应无裂缝、破坏且涂层不发生剥落、断裂。
5.5.2焊接钢管
对公称外径不大于60.3mm的焊接钢管进行弯曲试验,试验后试样应无裂缝、破坏且涂层不发生剥落、断裂。
5.6 液压试验
5.6.1 无缝钢管
试验压力按式(1)计算,最高压力不得超过l9MPa:
………………………………………………(1)
式中:P一试验压力,MPa;
S一钢管的公称壁厚,mm;
D一钢管的公称外径,mm;
R一允许应力,规定屈服点的60%,MPa。
在试验压力下,应保证耐压时间不少于5s,试样不得出现渗漏现象。
5.6.2 焊接钢管
试验压力按式(1)计算,最高压力不得超过5.0MPa,在该试验压力下,应保证耐压时间不少于5s,试样不得出现渗漏现象。
5.7 落锤冲击
试样经落锤冲击后,10根中应有9无裂纹、无破坏且涂层不发生脱落、断裂。
5.8 附着力
涂层附着力等级应为1~3级。
a) 1级——涂层明显地不能被撬剥下来;
b)2级——被撬离的涂层小于或等于50%;
c)3级——被撬离涂层大于50%,但涂层表现出明显的抗撬离性能。
5.9 表面电阻
试样的内、外表面电阻值算术平均值应满足:
a) 供、排水管:外壁表面电阻算术平均值不应大于1.0×10⁹Ω;
b) 负压通风管:内、外壁表面电阻算术平均值不应大于1.0×10⁶Ω;
c) 抽放瓦斯管:内、外壁表面电阻算术平均值不应大于1.0×10⁶Ω;
d) 正压通风管:内、外壁表面电阻算术平均值不应大于1.0×10⁸Ω;
e) 喷浆用管:外壁表面电阻算术平均值不应大于1.0×10⁸Ω;
f) 通用管:内、外壁表面电阻算术平均值不应大于1.0×10⁶Ω。
5.10 酒精喷灯燃烧
6根试样的有焰燃烧时间的算术平均值不得大于3s,其中任何一条试样的有焰燃烧时间不得大于l0s;
6根试样的无焰燃烧时间的算术平均值不得大于20s,其中任何一条试样的无焰燃烧时间不得大于60s。
6 试验方法
6.1 外观
在自然光下用目测和手感进行检验。
6.2 端面垂直度
采用直角尺在管端部至少选择三个点进行测量取其平均值。
6.3 涂层厚度
a) 截取3根试样,每根试样的两端面应与轴线垂直。用精度为0.02mm的游标卡尺或其他更精确的仪器测量端面圆周上直交的任意四点并取其平均值,该值即为该端面的涂层厚度值。
b) 记录6个端面的涂层厚度值,计算涂层厚度的算术平均值,修约至1位小数。
6.4 压扁试验
a) 截取3根试样,每根试样的两端面应与轴线垂直。从截取的3根试样中各取一段长度为50±1.0mm的管段,两端应切割平整并与轴线垂直。
b) 将试样水平放置在试验机的上下压板之间并使试样的焊缝与压缩方向垂直,以10±5mm/min的速度压缩试样,压至试样为原来外径的4/5时立即卸压。
c) 记录每个试样压缩后的状态。
6.5 弯曲试验
公称外径不大于60mm 的涂塑钢管应进行弯曲试验。弯曲试验时不带填充物,从涂塑管的任意位置切取长约1200mm的试样,在常温下以钢管公称外径的8倍,在弯管机上进行弯曲。弯曲角度为30°,弯曲时焊缝位于弯曲主面的外侧面。试验后,从弯曲圆弧轴线的中部将试件剖开,检查内涂层情况。
6.6 液压试验
6.6.1 试验设备和仪器
参见GB/T 241-2007中的第4条款。
联系我们
常州市吉美管业有限公司
- 联系人
- 刘峰
- 联系电话
- 15052297627
- 公司地址
- 雪堰工业园区闾城路12号
- 主营产品
- 内外涂塑消防管,热浸塑钢管,涂塑电缆管,钢塑复合管,埋地电缆保护管
- 服务时间
- 周一至周五 09:00-18:00
供应防腐内外涂环氧复合钢管
 热浸塑电缆保护套管
 湖北内外涂环氧复合钢管
 电缆保护管复合材料管,热浸塑钢管
 供应武汉内外涂塑环氧复合钢管,武汉内外涂环氧涂层复合钢管
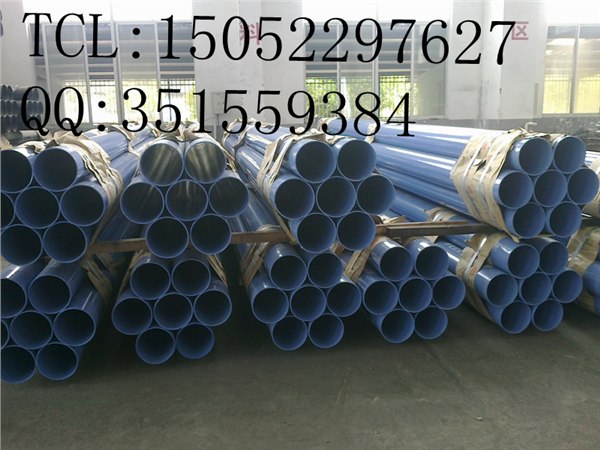 供应给水内外环氧涂层消防钢管,给水内外涂环氧复合钢管
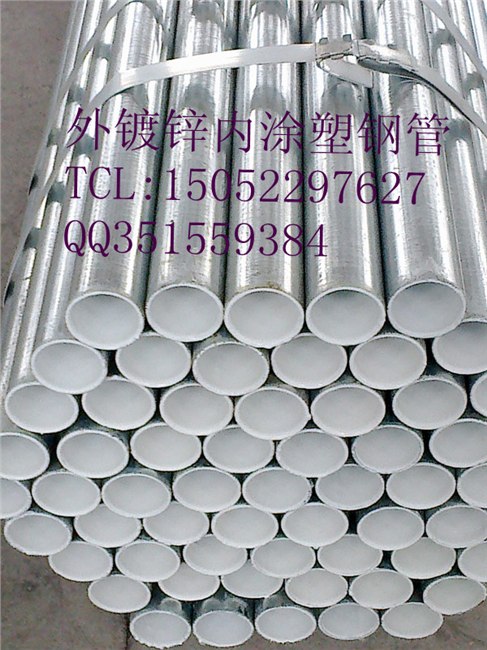 供应外镀锌内涂塑钢管,内涂塑钢管,内涂塑外镀锌钢管
 供应涂塑电缆保护管
 供应内外涂塑钢管,内外涂塑复合钢管,内外涂塑电缆套管