





供应钢筋剥肋滚丝机
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河北省 衡水市 市辖区
更新时间2014/5/21 14:42:55
已有 86 位采购商浏览
规格参数
产品介绍
钢筋剥肋滚丝机使用方法
(一)加工前的准备
1.按要求接好电源线和接地线,接通电源。电源为三相380V 50Hz的交流电源,为保证人身安全请使用带漏电保护功能的自动开关。
2.冷却液箱中,加足溶性冷却液(严禁加油性冷却液)。
(二)空车试转
1.接通电源。检查冷却水泵工作是否正常。
2.操作按钮,检查电器控制系统工作是否正常。
(三)加工前的调整
1.根据所加工钢筋的直径,调换与加工直径相适应的滚丝轮。
操作过程
1.接通电源,打开冷却水阀门,按下正转起动按钮,即可转动进给手柄,向工件方向进给实现切削,当剥肋长度达到要求时,剥肋刀自动张开,转动手柄继续进给,即可实现滚轧螺纹,当滚丝轮与钢筋接触时一定要用力,并使主轴旋转一周。轴向进给一个螺距长度,当进给到一定程度后,即可实现自动进给,直到整个滚轧过程完成后自动停车,按下反转起动按钮,即可实现自动退刀。
2.当自动退刀结束后顺时针转动进给手柄,将滚轧头退回到初始位置,此时剥肋刀自动复位。卸下加工完成的工件即可。
3.用环规检查螺纹长度,误差在范围内为合格;同时用螺纹通止规检查丝头尺寸,通规能旋入,止规不能旋入或不能完全旋入为合格。
4.滚轧反丝时,先将滚轧头中的滚丝轮任意两个互换位置;再将行程开关压块前后互换位置,并保证行程不变。
5.滚轧反丝时,按下正转起动按钮,转动进给手柄向工件方向进给实现切削,当剥肋长度达到要求时,剥肋刀自动张开,停止进给,此时按下停止按钮停车后,按下反转按钮,滚轧头反向旋转,操纵手柄继续进给,即可滚轧反扣螺纹,当滚丝轮与钢筋接触时,一定要用力,并使主轴转一周,轴向进给一个螺距长度,当进给到一定程度后,即可实现自动进给,直到整个滚轧过程完成后自动停车。按下正转起动按钮,即可实现自动退刀。
http://www.zxhjsb.com http://www.wqhjsb.com 13932869758 0318-3838888 3838887
联系我们
河北省衡水市武强县中鑫焊接设备有限公司
- 联系人
- 许春锐
- 联系电话
- 13932869758
- 公司地址
- 衡水武强县
- 主营产品
- 对焊机,点焊机,铁丝调直切断机,滚丝机,修边机。
- 服务时间
- 周一至周五 09:00-18:00
供应钢筋剥肋滚丝机
 线材调直切断机 扁钢方钢 校直机
 锯条对焊机带锯条对焊机闪光薄板对焊机
 气动对焊机脚踏对焊机钢筋闪光对焊机
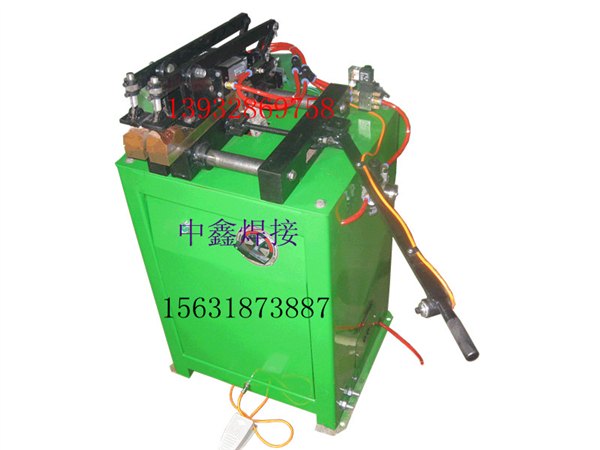 供应方管 圆管焊接机对焊机 碰焊机
 供应铁丝调直切断机
 供应铁丝铜丝钢丝铝丝对焊机
 供应点焊机,气动点焊机,移动点焊机,便携点焊机
 供应冷拔丝线材调直切断机钢筋扁铁扁线材