





水室注塑模具制造
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地浙江省 台州市 黄岩区
更新时间2013/11/15 10:43:58
已有 86 位采购商浏览
规格参数
品牌安毅
幸好
产品介绍
水室注塑模具制造,水室注塑模具制造,水室注塑模具制造
注射压力过高或注射速度过快。由于高压高速,对模具的张开力增大导致溢料。要根据制品厚薄来调节注射速度和注射时间,薄制品要用高速迅速充模,充满后不再进注;厚制品要用低速充模,并让表皮在达到终压前大体固定下来。
(2)加料量过大造成飞边。值得注意的是不要为了防止凹陷而注入过多的熔料,这样凹陷未必能“填平”,而飞边却会出现。这种情况应用延长注射时间或保压时间来解决。
(3)机筒、喷嘴温度太高或模具温度太高都会使塑料黏度下降,流动性增大,在流畅进模的情况下造成飞边。
四 原料方面
(1)塑料黏度太高或太低都可能出现飞边。黏度低的塑料如尼龙、聚乙烯、聚丙烯等,则应提高合模力;吸水性强的塑料或对水敏感的塑料在高温下会大幅度的降低流动黏度,增加飞边的可能性,对这些塑料必须彻底干燥;掺入再生料太多的塑料黏度也会下降,必要时要补充滞留成分。塑料黏度太高,则流动阻力增大,产生大的背压使模腔压力提高,造成合模力不足而产生飞边。
(2)塑料原料粒度大小不均时会使加料量变化不定,制件或不满,或飞边。
台州市黄岩毕升模塑有限公司 电话:15905865401 QQ:409827253
www.bestmoulds.com cn.bestmoulds.com cn.smc-mould.com www.smc-mould.com
联系我们
台州市黄岩毕升模塑有限公司
- 联系人
- 胡家兴
- 联系电话
- 15905865401
- 公司地址
- 西城模具城毕升路1号
- 主营产品
- 塑料模具,玻璃钢模具,
- 服务时间
- 周一至周五 09:00-18:00
水室注塑模具制造
 汽车水室注塑模具工厂
 汽车水室塑料模具工厂
 汽车水室模具工厂
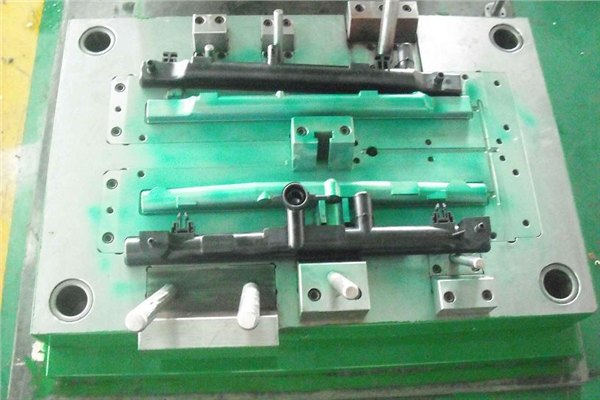 水室塑料模具厂家
 水室注塑模具厂家
 水室模具厂家
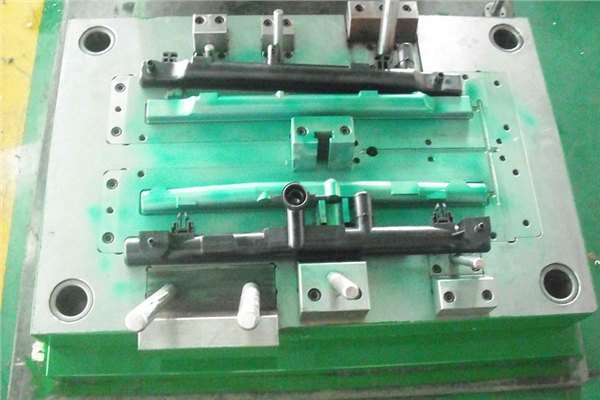 汽车水室注塑模具厂家
 汽车水室塑料模具厂家