




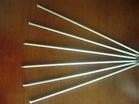
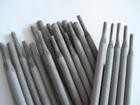
供应E8010管道焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地天津市 市辖区 和平区
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
品牌蓝河/蓝科
幸好HM-20
产品介绍
E8010 符合 GB E5510-G
相当 AWS E8010-G
说明: E8010是高纤维素钠型药皮立向下焊条。电弧吹力大,焊缝气、渣保护,熔渣少,易清除,焊波成型美观,焊接速度快,熔敷金属有良好的力学性能,并具有优良的抗气孔和抗裂性能,是管线现场环缝全位置立向下焊接专用焊条,采用直流反接。
用途: 用于同强度等级的碳钢,低合金钢管道的填充,盖面焊,也适宜一般同强度结构的立向下焊接。
熔敷金属化学成分(%)化学成分 C Mn Si S P Mo
保证值 ≤0.20 0.5~0.7 ≤0.2 ≤0.035 ≤0.040 ~0.50
熔敷金属力学性能试验项目 Rm(MPa) ReL或Rp0.2(Mpa) A(%) KV2(J)
保证值 ≥540 ≥440 ≥17 ≥27(-30℃)
一般结果 550~640 450~540 18~24 50~100
X射线探伤: Ⅱ级
参考电流 (DC+)焊条直径(mm) φ3.2 φ4.0
焊接电流(A) 80~100 110~130
注意事项:
1.焊条开封即用,勿需烘焙;若受潮须经80℃烘焙1.5h。
2.对焊件清除铁锈、油污、水分等杂质。
3.焊接时电流不宜过大,焊条摆动不宜过宽。
联系我们
天津市金桥焊材有限公司
- 联系人
- 刘明
- 联系电话
- 15122511136
- 公司地址
- 天津市东丽开发区六经路
- 主营产品
- 不锈钢焊条管道焊条钴基焊条镍基焊条铸铁焊条碳钢焊条钴基焊丝管道焊丝焊丝焊材焊条
- 服务时间
- 周一至周五 09:00-18:00
供应E8010管道焊条
 供应A002不锈钢焊条
 供应Z308铸铁焊条
 供应A1002不锈钢焊条
 供应JQ.S2215不锈钢焊条
 供应Z408铸铁焊条
 供应Z208铸铁焊条
 供应Z238铸铁焊条
 供应A032不锈钢焊条