




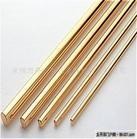
磷铜焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河南省 郑州市 市辖区
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
品牌程力威
幸好东风多利卡洒水车
产品介绍
磷铜焊条
磷铜焊条
一、磷铜系列焊料产品的牌号及性能:
HAg-02,含P 7%、Cu 93%,等同于美标AWS BCuP-2、国标BCu93P及L201,具有良好的流动性,价格低廉,广泛用于空调、冰箱、机电等行业铜及铜合金的钎焊。熔点645-800摄氏度。
HAg-05,含P6.5%、Cu87%、Sn6.5%,等同于国标BCu87SnP,熔点更低,具有更优良的流动性,仅适用于铜及其合金接头的焊接。熔点620-660摄氏度。
二、银铜磷系列焊料产品的牌号及性能:
HAg-2B,含银2%,等同于美标AWS BCuP-6、国标BCu91PAg及L209,具有良好的流动性和填充能力,广泛用于空调、冰箱、机电等行业,铜及铜合金的钎焊。熔点645-790摄氏度。
HAg-5B,含银5%,等同于美标AWS BCuP-3国标BCu88PAg及L205,有一定塑性,适用不能保持紧密配合的铜及其合金接头的焊接。熔点645-815摄氏度。
HAg-15B,含银15%,等同于美标AWS BCuP-5国标BCu80AgP及L204,具有接头塑性好,导电性提高,特别适用间隙不均场合。可钎焊承受振动载荷的铜及其合金接头的钎焊。熔点645-800摄氏度。
Z508铸铁焊条
含镍铜合金的强还原性石墨型药皮的铸铁焊条,其工艺性及切削加工性都接近Z308,但由于收缩率较大,抗裂性较差.焊接接头强度较低,故不宜受力部位的焊接,焊后可机械加工.可用于要求强度不高的灰口铸铁的补焊.焊前焊条应经150℃×1h烘干。焊道宜短和窄.焊后立即用小锤轻轻锤击焊接处,以消除焊补区应力,防止裂缝.焊层硬度:HB140-180.
联系我们
河北中宇特种耐磨焊条厂
- 联系人
- 张敬
- 联系电话
- 18713966125
- 公司地址
- 悬空开发区018号
- 主营产品
- 耐磨焊条,模具焊条,阀钴基耐磨焊条铸铁焊条,高锰钢堆焊条,耐热钢焊条
- 服务时间
- 周一至周五 09:00-18:00
磷铜焊条
 Fe-05耐磨合金粉块
 HL304银焊条50%银焊片
 各种型号耐磨焊条,堆焊耐磨焊条
 YD型硬质合金复合材料堆焊焊条
 BAg34CuZn银焊条 BAg34CuZn银焊片
 球磨铸铁焊条
 H08E埋弧焊丝
 T107紫铜焊条 T107铜焊条