




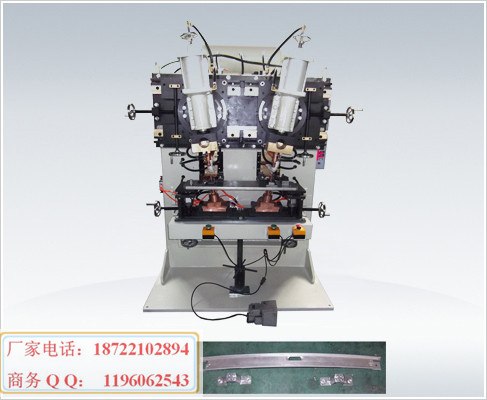
供应玻璃升降器双头点焊机
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地天津市 市辖县
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
品牌基础创新塑料(美国)
幸好 241R
产品介绍
触焊接中又称这种焊法为电阻焊为接法,接触焊接中又分为点焊及凸焊两种.用途广泛,适合多种金属加工行业,如家用电器,厨具,汽车结构,工业设备,五金制品及钣金业等. 双头点焊机除一般软铁,不锈钢外,铜,铝,合金等 皆可焊接. 双头点焊机属于电阻焊机的主要影响参数:1.焊接电流的影响 双头点焊机从公式Q=I"RT可见,电流对产热的影响比电阻和时间两者都大。因此,双头点焊机在点焊过程中,它是一个必须严格控制的参数。引起电流变化的主要原因是电网电压波动和交流焊机次级回路阻抗变化。阻抗变化是因回路的几何形状变化或因在次级回路中引入了不同量的磁性金属。对于直流焊机,次级回路阻抗变化,对电流无明显影响。 双头点焊机除焊接电流总量外,电流密度也对加热有显著影响。双头点焊机通过已焊成焊点的分流,以及增大电极接触面积或凸焊时的凸点尺寸,都会降低电流密度和焊热接热,从而使接头强度显著下降。2.焊接时间的影响 双头点焊机为了保证熔核尺寸和焊点强度,焊接时间与焊接电流在一定范围内可以互为补充。为了获得一定强度的焊点,可以采用大电流和短时间(强条件,又称强规范),也可以采用小电流和长时间(弱条件,又称弱规范)。双头点焊机选用强条件还是弱条件,则取决于金属的性能、厚度和所用焊机的功率。但对于不同性能和厚度的金属所需的电流和时间,都仍有一个上、下限,超过此限,将无法形成合格的熔核。3.电极压力的影响 双头点焊机电极压力对两电极间总电阻R有显著影响,随着电极压力的增大,R显著减小。此时焊接电流虽略有增大,但不能影响因R减小而引起的产热的减少。因此,焊点强度总是随着电极压力的增大而降低。双头点焊机在增大电极压力的同时,增大焊接电流或延长焊接时间,以弥补电阻减小的影响,可以保持焊点强度不变。采用这种焊接条件有利于提高焊点强度的稳定性。电极压力过小,将引起飞溅,也会使焊点强度降低。3.电极形状及材料性能的影响 双头点焊机由于电极的接触面积决定着电流密度,电极材料的电阻率和导热性关系着热量的产生和散失,因而电极的形状和材料对熔核的形成有显著影响。随着电极端头的变形和磨损,接触面积将增大,焊点强度将降低。4.工件表面状况的影响双头点焊机工件表面上的氧化物、污垢、油和其他杂质增大了接触电阻。双头点焊机过厚的氧化物层甚至会使电流不能通过。双头点焊机局部的导通,由于电流密度过大,则会产生飞溅和表面烧损。氧化物层的不均匀性还会影响各个焊点加热的不一致,引起焊接质量的波动。因此,彻底清理工件表面是保证获得优质接头的必要条件。
联系我们
天津尚科实业有限公司
- 联系人
- 郑新华
- 联系电话
- 18722102894
- 公司地址
- 天津市东丽开发区
- 主营产品
- 中频逆变点焊机,螺母输送机
- 服务时间
- 周一至周五 09:00-18:00
供应玻璃升降器双头点焊机
 供应双头点焊专机
 供应供应天津点焊机
 供应直流铝板点焊机
 供应镀锌螺母点焊机
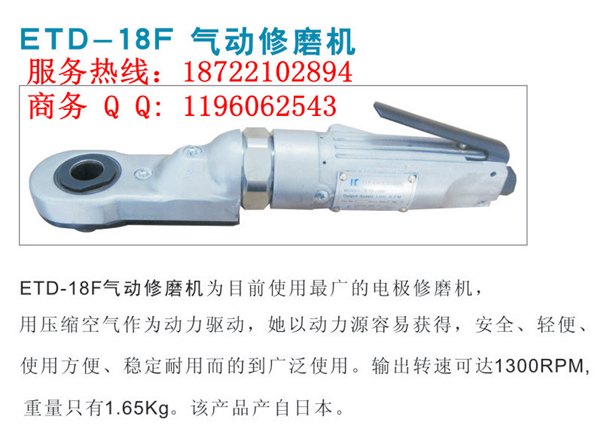 供应气动电极修磨器
 供应振动式螺母输送机
 供应法兰螺母输送机
 供应M6/M10螺母输送机