




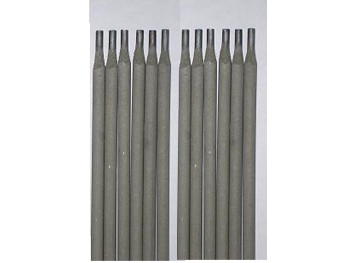
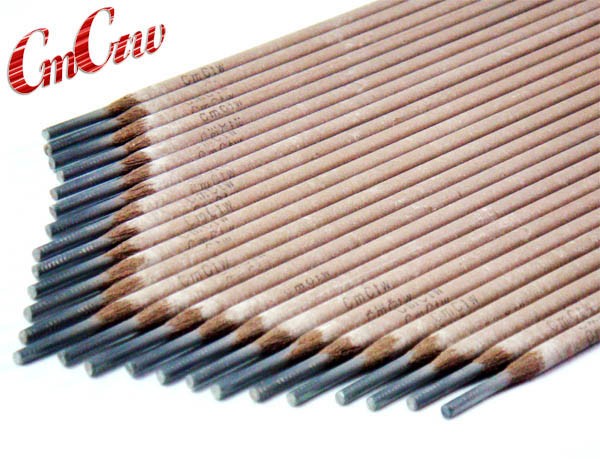
供应Z208Z308Z408Z508铸铁焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地天津市 市辖县
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
产品介绍
铸铁焊条使用说明:
执行GB10044-88标准
铸铁焊条由于含碳量高,组织不均匀,强度低,塑性极差,属于可焊性差的材料,焊接过程极易产生裂纹;焊后冷速极快,容易产生白口组织,造成切削加工困难。
铸铁的焊接和补焊,要达到较满意的结果,必须注意“三分材料、七分工艺”,不仅要选择焊条,而且采用适宜的补焊方法尤为重要。
建议采用下列焊接工艺,作为铸铁焊接和补焊时参考:
1. 首先清除焊接部位的油泥、砂、水、锈等脏物;对长期处于高温、蒸汽环境下工作的铸铁件,还要清除表面贫碳层及氧化层。
2. 根据被焊部位的形状、缺陷类型,进行开坡口、打止裂孔及熔池造型等准备措施。
3. 对需要冷焊的工件,先预热500-600℃左右,选用适宜电流,可连续施焊,焊接过程始终保持预热的温度,焊后立即覆盖石棉粉等保温材料,让其缓慢冷却,以提高其抗裂性能和加工性能。
4. 对于冷焊工件,防止母材熔化过多,减少白口倾向,防止热量集中过多,造成应力过大,应尽量采用小电流、短弧、窄道焊(每段焊道长度一般不超过50mm)。焊后马上锤击焊缝以松弛应力防止开裂,待温度降到60℃以下再焊一道。
5. 收弧时注意弧坑填满,以防收弧处裂。
联系我们
天津金桥焊材集团有限公司
- 联系人
- 杨华
- 联系电话
- 15227748990
- 公司地址
- 金桥园区
- 主营产品
- 金桥焊条.各种焊条.焊丝
- 服务时间
- 周一至周五 09:00-18:00
供应Z208Z308Z408Z508铸铁焊条
 供应JQ.MG50-6气保焊丝
 供应WS-40Z银铜焊环
 供应D207耐磨焊条 D207堆焊耐磨焊条
 供应8102 D926耐磨焊条
 供应D317铬钼钨钒堆焊焊条
 供应ER50-6碳钢氩弧焊丝焊条
 供应D812钴基堆焊耐磨电焊条EDCoCr-B-0 12金桥
 供应J422 J506 金桥普通焊条 普通焊丝