




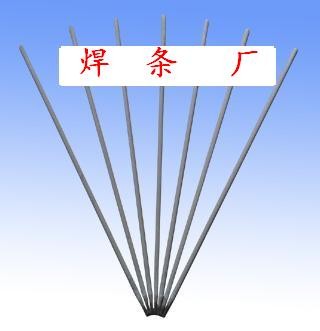
堆焊焊条D327
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地江苏省 徐州市
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
品牌鑫源顺
幸好99%
产品介绍
D327是低氢钠型药皮CrWMoV冷冲模堆焊焊条,采用直流反接。
用途: 用于堆焊各种冷冲模及切削刀具,还可以用来修复要求耐磨损性能较高的机械零件。
熔敷金属化学成分(%)化学成分 C S P Mo Cr V W
保证值 ≤0.50 ≤0.035 ≤0.040 ≤2.50 ≤5.00 ≤1.00 7.0~10.0
堆焊层硬度: (焊后空冷)HRC≥55
参考电流 (DC+)焊条直径(mm) φ3.2 φ4.0 φ5.0
焊接电流(A) 100~130 130~160 170~220
注意事项:
1.焊前焊条须经300℃-350℃左右烘焙1h。
2.焊前需将工件预热至300℃以上,以免开裂。
用途: 用于堆焊各种冷冲模及切削刀具,还可以用来修复要求耐磨损性能较高的机械零件。
熔敷金属化学成分(%)化学成分 C S P Mo Cr V W
保证值 ≤0.50 ≤0.035 ≤0.040 ≤2.50 ≤5.00 ≤1.00 7.0~10.0
堆焊层硬度: (焊后空冷)HRC≥55
参考电流 (DC+)焊条直径(mm) φ3.2 φ4.0 φ5.0
焊接电流(A) 100~130 130~160 170~220
注意事项:
1.焊前焊条须经300℃-350℃左右烘焙1h。
2.焊前需将工件预热至300℃以上,以免开裂。
联系我们
徐州宏威特种焊接材料厂
- 联系人
- 赵清海
- 联系电话
- 18761403398
- 公司地址
- 徐州市贾汪区权台路188号
- 主营产品
- 各种型号焊条
- 服务时间
- 周一至周五 09:00-18:00
堆焊焊条D327
 不锈钢焊条A302
 堆焊焊条D577
 堆焊焊条D106
 不锈钢焊条A002
 堆焊焊条D502
 不锈钢焊条A422
 堆焊焊条D256
 耐热钢焊条R507