




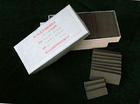
供应Fe-05耐磨合金粉块
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地北京市 市辖区 昌平区
更新时间2014/3/10 10:11:07
已有 86 位采购商浏览
规格参数
品牌科工
幸好右旋锚杆
产品介绍
规格 齐全
数量 现货
焊芯直径 齐全(mm) 材质 Fe-05耐磨合金粉块
型号 Fe-05
Fe-05耐磨合金粉块
型号 Fe-50
材质 CrCWuMnSiNi 焊芯直径 3.2-5.0(mm)
适用范围 矿厂,水泥厂 机械制造厂,电厂,木炭厂,汽车厂,模具厂,冶金等
Fe-05耐磨合金粉块>> 此粉块自熔性良好,堆焊的工件无需除锈,它可堆焊在低、中碳钢、低合金钢及铸钢件上,也可在高锰钢和某些灰铸铁上堆焊,用于承受低、中等程度冲击的强磨粒磨损的易损件的制造与修复,焊后硬度为HRC≥79。
主要用于各种叶片、溜槽耐磨钢板、挤压辊辊面、制砖机绞刀、打泥板等零部件的制造和修复。堆焊后可提高使用寿命5-8倍。
用量:堆焊面积为1平方米约需粉块10kg或稍多一些,每1kg粉块,堆焊后所获得的耐磨层的重量为1.5kg左右,是任何耐磨堆焊材料所达不到的。
用法:
1、手工碳弧焊:
石墨电极规格:(碳棒)直流:φ10×300、φ12×300、φ15×300;(碳棒)交流:φ8×350、φ10×350;交流弧焊机(空载电压≥70v)。
焊钳:采用加长嘴焊钳(防人灼伤)堆焊时,碳棒伸出钳口100mm左右;堆焊电流200~300a,堆焊稀释率50%。
2、用耐磨焊条添加粉块手工电弧焊,堆焊电流250a~300a。
fe-05耐磨合金粉块的抗裂性与抗磨性都优于fe-05焊条,主要用于在振动疲劳磨损严重零部件上。
第二章 堆焊实例
一、堆焊装载机的方法与效益
1、方法:(1)新铲刃用d-65型堆焊1层,堆焊厚度为3~5mm;堆焊部位为刃板的刃口部及其正背面。堆焊宽度:正面,从刃口部向里堆焊3cm宽:背面(底面),从刃口部向里堆焊6cm宽、刃口全部堆焊;铲刃底面垂直刃口部堆焊层,每隔15cm纵向堆焊一条宽2cm,长16cm的堆焊层。
(2)旧铲刃:磨损不严重的铲刃可用d266型堆焊条焊平再用新铲刃的堆焊方法堆焊。
2、效益:用上述方法堆焊的装载机铲刃,相当于不堆焊新铲刃的使用寿命3倍。
联系我们
北京市创鑫焊接材料有限公司
- 联系人
- 赵亮
- 联系电话
- 15833608846
- 公司地址
- 北京市昌平区中滩66号
- 主营产品
- 焊条,焊丝,合金粉块
- 服务时间
- 周一至周五 09:00-18:00
供应Fe-05耐磨合金粉块
 供应L209铝硅焊条
 A507不锈钢焊条
 供应铝焊条
 供应ERTi-1钛合金焊丝
 供应D054高铬钼超硬高耐磨堆焊条
 供应D386磨具焊条
 供应供应银铜焊丝
 供应D512阀门焊条