




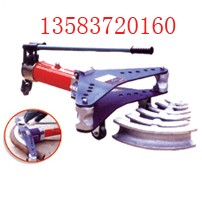
供应3寸手动弯管机,手动弯管器,手动折弯机
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地山东省 济南市 市中区
更新时间2017/11/14 13:31:30
已有 86 位采购商浏览
规格参数
产品介绍
SWG-3B手动液压弯管机
手动液压弯管机,手动弯管机,3寸手动弯管机,手动弯管器,手动折弯机,电动弯管机,电动液压弯管机
1.SWG-3B手动液压弯管机
本厂生产的手动弯管机液压部分用快慢手摇泵并设置超负荷卸荷机构及滤油器,手动液压弯管机具有结构合理,重量轻、体积小、使用寿命长的特点,为建筑、化工、水暖、石油、煤炭等部门理想的手动弯管工具
SWG-3B手动液压弯管机
SWG-3B手动液压弯管机主要技术参数
型号 SWG-3B
最大工作压力 59Mpa
最大工作行程 320 mm
弯管角度 ∏/2≤a<∏
曲率半径 4D
液压油牌号 N15
管子外径系列 21.3×2.75 26.7×2.75 33.5×3.25
42×3.25 48×3.5 60×3.5
75.5×3.75 88.5×4.0
整机重量 130kg
外形尺寸 96×42×28cm
SWG-3B手动液压弯管机使用方法
l、将手动液压弯管机开关拧紧、支承轮和模子与被弯工件接触部位涂润滑油脂。
2、根据所弯管材大小,选择相应的弯模,装在活塞杆顶端,将两个支承轮相应的尺寸槽面向着弯模,特别注意支承轮应放在翼板面边的所相应尺寸孔内,“最大规格最外孔。以此类推。避免两支承轮位置不对称,造损坏模子及机件。
3、放好工件后将上翼板盖上,先用快泵使弯模压到工件件,再用慢泵将工件压到所需角度,弯好后打开关,工作活塞将自动复位,翻开上翼板,将工件取出。
四、注意事项:1、手动液压弯管机使用前首先检查油箱内的油是否充足,如不足应加满。
2、工作前开关—定要关死;否则压力打不上,并把加油螺塞拧松,以便油箱通气.
3、所弯管材的外径一定要与弯模凹槽贴合,否则工件会产生凹瘪现象或将模子涨裂。
4、焊接管的焊缝在要处于弯曲处正外侧或正内侧。弯曲过程中两支承轮要同时转动且工件在支承轮的凹槽内滑动,如单面不动应停止操作。
5、手动液压弯管机平时做好设备的清洁保养工作,加油要清洁,—定要经80目以上滤网过滤,油滤装置要定期清洗
6、手动液压弯管机使用15号机械油。
五、易损件
为方便用户维修,将手动液压弯管机易损密封件放入备件袋中。
可能发生的故障及排除方法:
故障 产生原因 排除方法
1、活塞杆伸出一定长度后摇动手柄,项杆一伸一缩。 加油螺塞未拧松 拧松加油螺塞
泵体中出油阀口不密封出油阀钢球不园整 油中有垃圾,应换干净的机油,更换钢球。
2、大、小泵活塞杆处渗油 密封圈损坏 将备件袋中密封圈换上
3、开关处渗油 开关内压圈太松 拆下限位螺钉和开关后,拧紧压圈
4、顶杆顶出无力, 不能工作。 开关内钢球密封不好开关顶端没有顶牢钢球或掉落钢球 调换钢球拧紧开关,如无钢球,应加钢球。
5、顶杆顶端漏油 活塞杆顶端密封圈损坏 更换14×2.4 O型密封圈(自备)
6、大、小泵吸油不足 滤网器内滤网上附有垃圾或油量不足 拧下12序号零件,用汽油清洗网体并加满油。
7、模子安装孔裂开 模子项出时有侧向载荷
如:弯过的工件再弯时位置未放正 检查两个支承轮位置是否对称,支承轮和工件贴合处涂油,放正第二次弯曲的位置。
8、拾泵也称冒泵、回泵 出油阀钢球不能正常复位 将作用杆(15)伸出,使柱塞泵上有压力时,在手柄座(14)上用郎头敲击几下即可使阀球复位。
联系人:赵倩
手机:13583720160
座机:0537-3972808
QQ : 1354388507
旺旺:zhaoqian24
邮箱:zhaoqian1125@126.com
网址:1.http://zhaoqian24.b2b.youboy.com/
2.http://zhaoqian24.cn.china.cn/
联系我们
济宁鑫隆工矿机械厂
- 联系人
- 赵倩
- 联系电话
- 13583720160
- 公司地址
- 山东济宁王母阁路168号
- 主营产品
- 电动弯管机,液压校直机,矿车,角钢切断器,液压弯道器,锚杆,电动锯轨机,钢管滚槽机,液压冲孔机,电动切管机,铁路道岔,电动翻车机,
- 服务时间
- 周一至周五 09:00-18:00
供应3寸手动弯管机,手动弯管器,手动折弯机
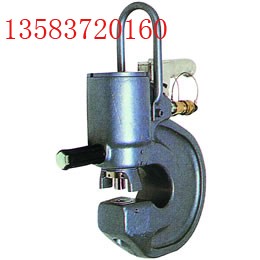 供应分体式液压冲孔机
 供应YFZ-80型液压方枕机,液压方枕器
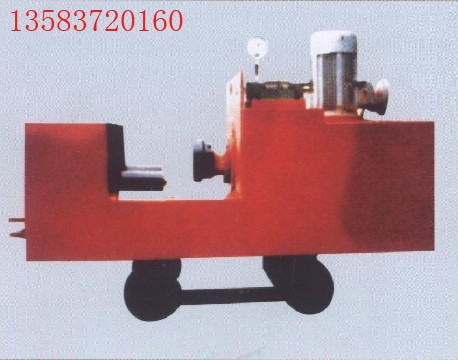 供应YJZ-1000液压校直机
 供应橡胶碰头
 供应QX48液压钢丝绳切断器
 供应15T齿条式起道机,液压起道机
 供应电动铁路捣固机,铁路捣固镐
 供应M12-M27液压螺帽破切器