




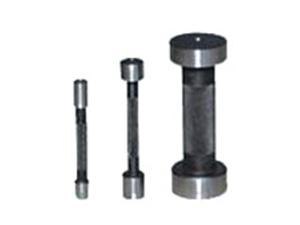
光滑极限孔用量规,锥度套规
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河北省 沧州市 泊头市
更新时间2014/1/8 9:42:11
已有 86 位采购商浏览
规格参数
品牌日本帝人
幸好MN-3600H
产品介绍
量规是一种精密测量器具,使用量规过程中要与工件多次接触,如何保持量规的精度、提高检验结果的可靠性,这与操作者的关系很大,因此必须合理正确地使用量规。
一、使用前,要认真地进行检查。先要核对图纸,看这个量规是不是与要求的检验尺寸和公差相符,以免发生差错、造成大批废品。同时要检查量规有没有检定合格的标记或其他证明。还要检查量规的工作表面上是否有锈斑、划痕和毛刺等缺陷,因为这些缺陷容易引起被检验工件表面质量下降,特别是公差等级和表面粗糙度较高的有色金属工件更为突出。还要检查量规测头与手柄联结是否牢固可靠。最后还要检查工件的被检验部位(特别是内孔),是否有毛刺、凸起、划伤等缺陷。
二、使用前,要用清洁的细棉纱或软布,把量规的工作表面擦干净,允许在工作表面上涂一层薄油,以减少磨损。
三、 使用前,要辨别哪是通端、哪是止端,不要搞错。
四、使用时,量规的正确操作方法可归纳为“轻”、“正”、“冷”、“全”四个字。
轻,就是使用量规时要轻拿轻放,稳妥可靠;不能随意丢掷;不要与工件碰撞,工件放稳后再来检验;检验时要轻卡轻塞,不可硬卡硬塞。
正,就是用量规检验时,位置必须放正,不能歪斜,否则检验结果也不会可靠。
冷,就是当被检工件与量规温度一致时才能进行检验,而不能把刚加工完还发热的工件进行检验;精密工件应与量规进行等温。
全,就是用量规检验工件要全面,才能得到正确可靠的检验结果,塞规通端要在孔的整个长度上检验,而且还要在2或3个轴向平面内检验;塞规止端要尽可能在孔的两端进行检验。卡规的通端和止端,都应沿轴和围绕轴不少于4个位置上进行检验。
五、若塞规卡在工件孔内时,不能用普通铁锤敲打、扳手扭转或用力摔砸,否则会使塞规工作表面受到损伤。这时要用木、铜、铝锤或钳工拆卸工具(如拔子或推压器),还要在塞规的端面上垫一块木片或铜片加以保护,然后用力拔或推出来。必要时,可以把工件的外表面稍微加热后,在把塞规拔出来。
六、 当机床上装夹的工件还在运转时,不能用量规去检验。
七、 不要用量规去检验表面粗糙和不清洁的工件。
八、量规的通端要通过每一个合格的工件,其测量面经常磨损、因此,量规需要定期检定。
对工作量规,当塞规通端接近或超过其最小极限、卡规(环规)的通端接近或超过其最大极限尺寸时,工件量规要改为验收量规来使用。当验收量规接近或超过磨损限时,应立即报废,停止使用。
九、使用光滑极限量规检验工件,如判定有争议时,应该使用下述尺寸的量规检验;
通端应等于或接近工件的最大实体尺寸(即孔的最小极限尺寸、轴的最大极限尺寸);
止端应等于或接近工件的最小实体尺寸(即孔的最大极限尺寸、轴的最小极限尺寸)。
联系我们
泊头市泊量量具厂
- 联系人
- 王丽
- 联系电话
- 15131786403
- 公司地址
- 泊头市龙华街268号
- 主营产品
- 平板,方箱,平尺,V型架,螺纹塞环规,检验棒,偏摆检查仪
- 服务时间
- 周一至周五 09:00-18:00
光滑极限孔用量规,锥度套规
 供应等高垫铁,调整垫铁,减震垫铁
 供应机床调整垫铁,等高垫铁
 机床防震垫铁,机床减震垫铁
 光面塞规,光面环规
 供应锥度塞规,梯形螺纹塞规
 供应铆焊平台,T型槽平台,研磨平台
 供应花岗石平尺,花岗石方箱
 莫氏圆锥量规,莫氏锥套