



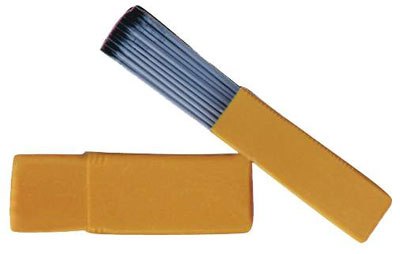
D667高铬铸铁耐磨焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河南省 郑州市 市辖区
更新时间2024/5/28 9:45:26
已有 86 位采购商浏览
规格参数
产品介绍
D608 :石墨型药皮的CrMo铸铁焊条,交直流两用。适用于农业机械、矿山设备等承受砂粒磨损与轻微冲击的零件。熔敷金属硬度HRC≥55-63。
D618是石墨型药皮的堆焊焊条,可交直流两用,堆焊层具有优良的抗泥砂、抗汽蚀能力。用于堆焊随受冲击负荷,但要求具有良好的抗磨料磨损的耐磨件。 用途:可用于常温及中温耐泥砂、汽蚀等条件下的零件堆焊,如泥浆泵、螺旋推进器等表面堆焊。堆焊层硬度:HRC≥58(焊态空冷).注意事项: 1焊前焊条须经300℃左右烘焙1小时。 25根据被焊工件材质与刚度的不同,采取相应的预热温度及焊接工艺措施。
D638 :石墨型药皮的高碳高铬铸铁堆焊焊条,交直流两用。适用于堆焊抗磨粒磨损的工作面,如料斗、铲刀、泥浆泵、粉碎机、锤头等。熔敷金属硬度HRC≥60-65。
D646 :低氢钾型药皮的高铬铸铁堆焊焊条,交直流两用。适于常温或高温耐磨耐腐蚀的工作条件,如水轮机叶片、高压泵零件、高炉料钟等。熔敷金属硬度HRC≥55-60。
D-667型高铬铸铁耐磨焊条:此焊条可堆焊在低、中碳钢、低合金钢、高锰钢和铸铁零部件表面。能承受高冲击磨损,焊后硬度HRC≥55-65。在500℃高温以下具有良好的耐磨损、耐腐蚀和耐气蚀能力。一般可增加焊件寿命3-8倍。此焊条可多层堆焊,堆焊3层才能达到最好的效果(因为此时堆焊层基本是焊条的成分,母材成分很少)堆焊总厚度以不超过1㎝为宜。适用于堆焊在高温条件下作业的耐磨件(如:环烧炉卸料犁犁头效果较好)。堆焊受强烈冲击下作业的耐磨件(如:矿山和水泥厂的破碎机齿板)此焊条在使用时,要按使用说明,焊前将焊条烘干,对焊件清理预热,焊后缓冷。
D698 :石墨型药皮的堆焊焊条,交直流两用。用于矿产机械和土泥沙石粉碎强烈磨损部位的堆焊。熔敷金属硬度HRC≥60
联系我们
河北天星焊接材料有限公司
- 联系人
- 张志
- 联系电话
- 15227747598
- 公司地址
- 城东工业区
- 主营产品
- 不锈钢焊条 铝焊条 钛焊条 钴基焊条 镍基焊条 管道焊条
- 服务时间
- 周一至周五 09:00-18:00
D667高铬铸铁耐磨焊条
 10CrNiCuP焊丝
 CTNB考登钢专用焊条
 E7016考登钢焊条
 海03焊条报价
 耐海水腐蚀焊条
 J427CrCuSb焊条
 耐酸ND钢焊条
 焊丝 Nd钢焊丝