




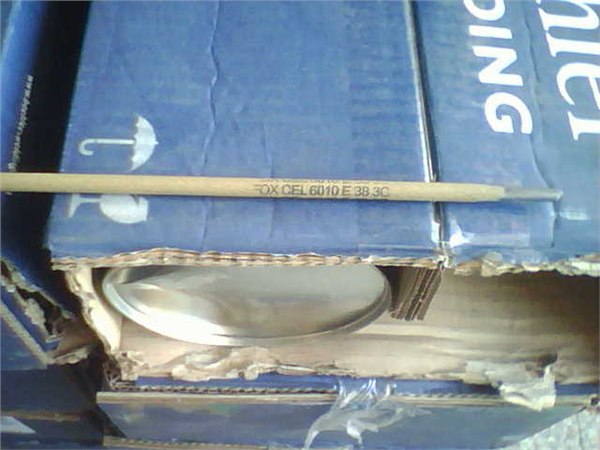
供应奥地利伯乐E7010焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河北省 唐山市
更新时间2024/7/19 19:26:28
已有 86 位采购商浏览
规格参数
品牌雅致
幸好000
产品介绍
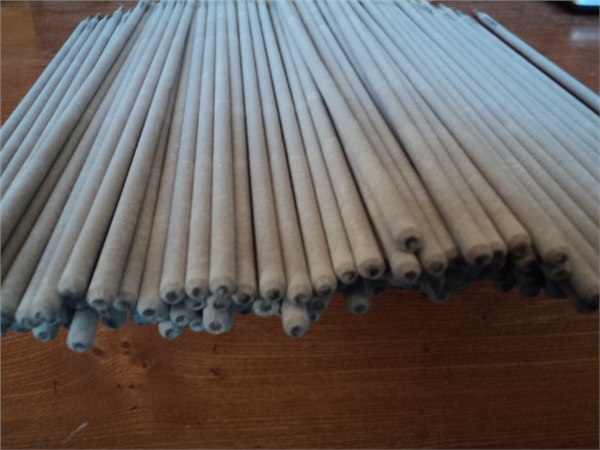
奥地利伯乐E7010焊条
符合 GB E5010-G 相当 AWS E7010-G
说明: E7010是高纤维素钠型药皮立向下焊条。电弧吹力大,单面焊双面成型,熔渣少,易清除,焊波成型美观,焊接速度快,熔敷金属有良好的力学性能,并具有优良的抗气孔和抗裂性能,是管线现场环缝全位置立向下焊接专用焊条,采用直流反接。
用途: 用于各种碳钢钢管的环缝对接,也适宜一般碳钢结构立向下焊接。
交直流两用。 R107是低氢型药皮的同类焊条,采用直流反接,可全位置焊接。焊前要预热90-110℃,焊后需经605-635℃回火处理。R106可交直流两用。均可焊接工作温度栽510℃以下的锅炉管道,如15Mo等钢;也可焊接普通低合金钢。 R200耐热钢焊条, R202耐热钢焊条, R207耐热钢焊特征和用途;R200是氧化钛氧化铁型药皮焊条,具有好的抗气孔性能及冷弯塑性。R202是钛钙型药皮焊条。R207是低氢型药皮焊条。三种焊条均适于全位置焊接,焊前需预热160-200℃,焊后要经过605-635℃回火处理。可用于焊接工作温度在510℃以下的珠光体耐热钢结构,包括蒸汽管道,过热器管道等。 R302耐热钢焊条, R307耐热钢焊条 特征和用途;R302钛钙型药皮焊条。R307是低氢钠型药皮。可全位置焊接,焊前需预热160-200℃,焊后要经过675-705℃回火处理。可用于焊接工作温度在520℃以下的1%Cr-0.5%Mo耐热钢,如锅炉管道,高压容器,石油精练设备等,
联系我们
唐山市长星特种焊接材料有限公司
- 联系人
- 周经理
- 联系电话
- 15176607956
- 公司地址
- 河北省唐山市路北高新技术开发区
- 主营产品
- 耐磨焊条、银焊片,铸铁焊条、银焊条、钴基焊条、镍基焊条、铜焊丝、
- 服务时间
- 周一至周五 09:00-18:00
供应奥地利伯乐E7010焊条
 供应BCu91PAg银焊片冰箱
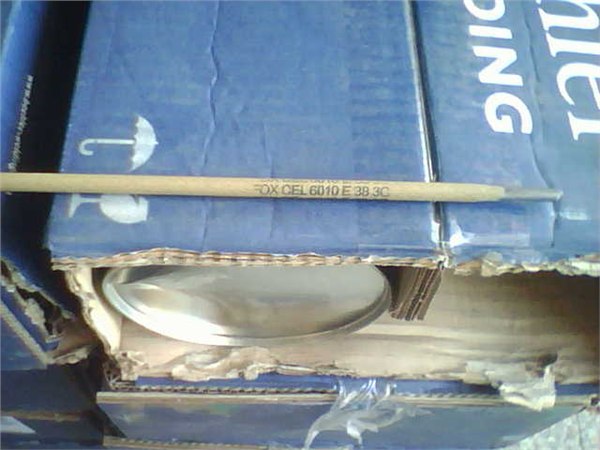 供应奥地利伯乐E8010焊条
 供应BCuP6银焊条
 供应TM55耐磨焊条价格
 供应A1996煤厂专用焊条
 供应DXC1号复合耐磨合金堆焊焊条
 供应TA1钛合金焊丝
 供应HAG56BSn银焊片