




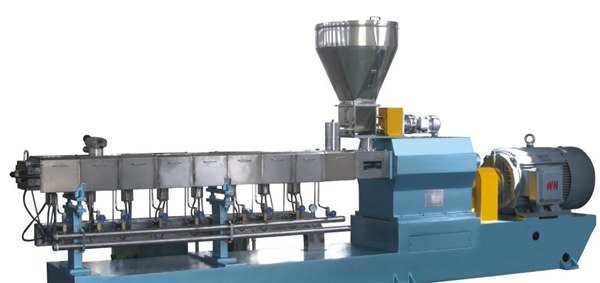
TPV吹塑工艺
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地江苏省 苏州市
更新时间2015/11/7 14:06:54
已有 86 位采购商浏览
规格参数
品牌中煤
幸好齐全
产品介绍
TPV吹塑工艺
TPV 40DN,TPV 1090AN
RenpreneTM韧港TM TPV 0000、1000和4000系列的加工条件区域宽广,熔体温度可在180-225°C,一般情况下不要超过230°C。掌握以下简单的小窍门,将更有助于您的生产,为您提高成品率,降低原料损耗,可自由选择加工工艺来满足您客户的不同要求!
序
诀 巧
1
彻底清洗料筒,当挤出加工不同的材料,特别是在原加工PVC的机台上挤出RenpreneTM TPV时,应该先低温把PVC挤干净,最好用洗机料如PP或PE,同时拆开模头,把死角的杂料清理掉,然后再设置加工RenpreneTM TPV所需要的温度。当停机的时候,请关掉加温,另外当需要停车下次再生产的话,请把料筒内的余料尽可能的清干净。
2
料斗式干燥器 80°C/2h,或110°C/1h
烘箱 90°C/2h,或120°C/1h
高速搅拌器 5min
保证良好干燥,因RenpreneTM TPV的吸湿特性,在加工前有必要对其干燥,条件如右表。当挤出制品表面有鼓起的气泡或制品截面有空洞,那正说明干燥不够,那就赶快干燥吧!通常1000系列为免干燥系列,没有特殊原因,可以不干燥!
3
后区 中区 前区 模头
160°C 170°C 180°C 170°C
典型温度设置,常规0000、1000系列的温度设置如右表,温度的设置和制品的大下有关,对于尺寸小的制品,挤出温度可相应的提高,温度对制品的光泽很有影响,您可通过提高温度来增加光泽,对于模口区的温度可比筒体相应的降低,这样可提高熔体强度,来保证挤出管胚的稳定性!通常4000系列的加工温度要比右表的温度略高20°C。对于高硬度的吹塑,比如90A以上,并且要求的吹胀比比较大的情况,可以选择Renprene 的吹塑专用牌号,比如E-90AN等。
4
螺杆转速设定,通常螺杆转速的调整是为了生产速率,但它对塑化有很大的影响,过慢或过快的转速对塑化都不利,因此可根据实际情况做试验,来获得最佳的转速,另外高转速也会增加制品表面光泽。对于吹塑来讲,因为TPV是剪切变稀流体,为了有更高的熔体强度,建议不采用高转速。
5
机器模具调整,挤出机的关键参数为螺杆长径比和压缩比,一般情况下,只要长径比大于22:1、压缩比大于2.5:1,就可以加工RenpreneTM TPV。
销售部 解工
手机 18962220875
传真 0512-58588175
邮编 215600
地址 江苏省张家港市杨舍镇乘航工业园
热塑性弹性体企业网站www.toptpe.com,
热塑性弹性体企业博客www.renprene.com,
热塑性弹性体企业论坛www.xrenke.com
热塑性弹性体TPV、TPR、TPE 韧港1000系列
联系我们
张家港美特有限公司
- 联系人
- 解生
- 联系电话
- 18962220875
- 公司地址
- 江苏省张家港市杨舍镇乘航村
- 主营产品
- tpv tpr
- 服务时间
- 周一至周五 09:00-18:00
TPV吹塑工艺
 张家港韧普利TPV关于行业需要高端的人才的一些思考之二
 张家港韧普利TPV关于行业需要高端的人才的一些思考之二
 张家港韧普利TPV关于行业需要高端的人才的一些思考之二
 TPV 行业需要的几种人才1
 供应TPV1000ABVF系列
 如何简易辨别TPE及TPR以及基料的好坏
 供应TPVKA00系列
 韧港TM热塑性弹性体制作的汽车防尘罩