




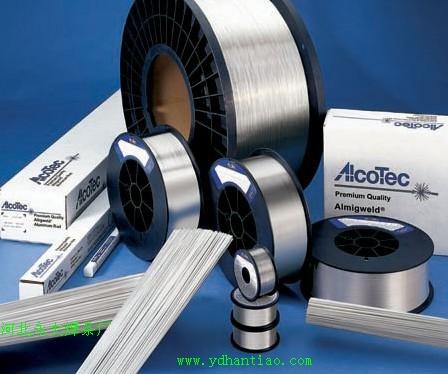
钴基焊丝 钴基焊丝 钴基焊丝
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河南省 郑州市 市辖区
更新时间2021/10/28 10:02:10
已有 86 位采购商浏览
规格参数
产品介绍
钴基焊丝HS111、HS112、HS113、HS114、HS115、HS116、HS117、HS101 、HS103目前国产的硬质合金堆焊焊丝有高铬合金铸铁和钴基合金两类。上述合金因不能进行轧拔等加工,故一般以铸造焊丝或用线材水平连铸方法来铸造。可采有氧-乙炔或气气体保护焊。 此种类焊丝堆焊层具有优良的抗氧化和耐气蚀性能,硬度较高 耐磨性好,HS103是含硼的高铬铸铁堆焊焊丝其堆焊层 就是用硬质合金刀具也难进行切削加工耐磨度较强。
HS101高铬铸铁堆焊焊丝(相当于索尔玛依特1号) 堆焊层硬度HEC48 --54 主要特征及用途; 堆焊层具有良好的抗氧化和耐气蚀性能,硬度高,耐磨性好。用于要求强烈耐磨损抗氧化的场合,如牙轮钻头小轴,煤孔挖掘器,破碎机辊,混合叶片等堆焊。 HS103高铬铸铁堆焊焊丝 (含硼)
堆焊层硬度HEC58--64 堆焊层具有优良的抗氧化和耐气蚀性能,硬度高,耐磨性好。
用途:主要用于堆焊要求耐磨损、抗氧化或耐气蚀的场合,如铲斗齿、泵套、排气叶片、汽门等的堆焊
堆焊层硬度HRC:50-54(常温)
HS111钴基堆焊焊丝 相当AWSRCoCr-AHS101
主要化学成分/%
C0.9-1.4 Mn≤1.0 Si0.4-2.0 Cr26-32 W3.5-6.0 Fe≤2.0 Co余量
堆焊层硬度HRC:40-45
主要特征及用途:
HS111钴基堆焊焊丝是Co-Cr-W堆焊合金中C及W含量最低、韧性最好的一种。能承受冷热条件下的冲击,产生裂纹的倾向小,具有良好的耐蚀、耐热和耐磨性能。主要用于要求在高温工作时能保持良好的耐磨性及耐蚀性,如高温、高压阀门、热剪切刀刃、热锻模等
HS112钴基堆焊焊丝 相当AWSRCoCr-B
主要化学成分/%
C1.2-1.7 Mn≤1.0 Si0.4-2.0 Cr26-32 W7.0-9.5 Fe≤2.0 Co余量
堆焊层硬度HRC:45-50
主要特征及用途:
HS112钴基堆焊焊丝,在Co-Cr-W堆焊合金中具有中等硬度,耐磨性比HS111好,但塑性稍差,具有良好的耐蚀、耐热及耐磨性能,在650℃左右高温下仍能保持这些特性。主要用于高温、高压阀门、内燃机阀、高压泵轴套和内衬套筒、热轧辊孔型等堆焊
HS113钴基堆焊焊丝
主要化学成分/%
C2.5-3.3 Mn≤1.0 Si0.4-2.0 Cr27-33 W15-19 Fe≤2.0 Co余量
堆焊层硬度HRC:55-60
主要特征及用途:
HS113钴基堆焊焊丝,硬度高,耐磨性非常好,但抗冲击性较差,堆焊时产生裂纹倾向大,具有良好的耐蚀、耐热、耐磨性能,在650℃左右仍可保持这些性能。主要用于牙轮钻头轴承、锅炉的旋转叶片、粉碎机刃口、螺旋送料机等堆焊
HS113G钴基堆焊焊丝
主要化学成分/%
C3.2-3.55 Mn≤1.0 Si0.5-1.1 Cr24-28 W12-16 Fe≤2.5 Co余量
堆焊层硬度HRC:≥54
主要特征及用途:
堆焊层具有优良的耐磨料磨损和耐热、耐腐蚀性能,至800℃的高温也能保持这些特性,单冲击韧性较差,对堆焊层温度较敏感。金相组织为共晶体和粗大复合碳化物。主要用于泵的套筒和旋转密封环、磨损面板、轴承套筒、高温热轧辊、油田钻头等堆焊
HS113Ni钴基堆焊焊丝
主要化学成分/%
C1.5-2.0 Si0.9-1.3 Cr24-27 W11.5-13 Fe0.85-
联系我们
河北省石家庄市永大焊条厂
- 联系人
- 王经理
- 联系电话
- 15032779678
- 公司地址
- 河北 石家庄市 经济开发区长江大街801
- 主营产品
- 银焊条,银焊片,硬质合金焊条,镍基焊条,钴基焊条,耐磨焊丝,不锈钢焊条,耐磨焊条
- 服务时间
- 周一至周五 09:00-18:00
钴基焊丝 钴基焊丝 钴基焊丝
 银焊膏|45银焊膏|银焊膏厂家
 新型耐磨焊条|新型堆焊耐磨焊条
 药芯耐磨焊丝 耐磨焊丝 药芯焊丝
 A402不绣钢焊条 不绣钢焊条
 铝合金焊丝 铝硅焊条 纯铝焊丝
 双相不锈钢焊条 不锈钢焊条
 不锈钢焊丝 304不锈钢焊丝 308不锈钢焊丝
 供应钴基焊条 D802钴基焊条