





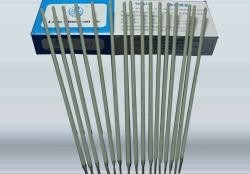
EDCrMn-C-15阀门焊条堆焊焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地浙江省 金华市 永康市
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
产品介绍
说明:高铬锰钢阀门堆焊焊条,采用直流反接,堆焊金属为高铬锰型奥氏体,冷作硬化效果明显,优良的抗擦伤性,有一定的中温硬度,较好的稳定性,与D507Mo配合使用可获得很好的抗擦伤性,抗裂性好,焊前不预热,焊后不热处理,良好的机械加工性。
用途:用于510℃以下中温高压阀门密封面,在闸阀中与D507Mo配合使用耐磨性能更好。
D502阀门堆焊焊条符合GB EDCr-A1-03
说明: D502是钛钙型药皮的1Cr13型阀门堆焊焊条,可交直流两用,焊接工艺良好。堆焊金属为1Cr13半铁素体高铬钢。堆焊层具有空淬特性,一般不须进行热处理,硬度均匀,亦可在750-800℃退火软化,当加热至900-1000℃空冷或油淬后,可重新硬化。
用途:这是一种通用性的表面堆焊用焊条,用于堆焊工作温度在450℃以下的碳钢或合金钢的轴及阀门等。
熔敷金属化学成分(%)化学成分C S P Cr其它元素总量
保证值≤0.15 ≤0.030 ≤0.040 10.0~16.0 ≤2.50
堆焊层硬度:(焊后空冷)HRC≥40
参考电流(AC、DC)焊条直径(mm) φ2.5 φ3.2 φ4.0 φ5.0
焊接电流(A) 50~80 80~120 120~160 160~200
注意事项:
1.焊前焊条须经150℃左右烘焙1h。
2.焊前需将工件预热至300℃以上,焊后进行不同热处理可获得相应的硬度。
D507阀门堆焊焊条符合GB EDCr-A1-15
说明: D507是低氢钠型药皮的1Cr13阀门堆焊焊条,采用直流反接。堆焊金属为1Cr13半铁素体高铬钢。堆焊层具有空淬特性,一般不须进行热处理,硬度均匀,亦可在750-800℃退火软化,当加热至900-1000℃空冷或油淬后,可重新硬化。
用途:这是一种通用性的表面堆焊用焊条,用于堆焊工作温度在450℃以下的碳钢或合金钢的轴及阀门等。
熔敷金属化学成分(%)化学成分C S P Cr其它元素总量
保证值≤0.15 ≤0.030 ≤0.040 10.0~16.0 ≤2.50
联系我们
华东特焊特种焊材有限公司
- 联系人
- 张敏
- 联系电话
- 15227728957
- 公司地址
- 浙江金华高新技术开发区918号
- 主营产品
- 耐磨焊条,银焊条。钴基焊条,镍基焊条,不锈钢焊条
- 服务时间
- 周一至周五 09:00-18:00
EDCrMn-C-15阀门焊条堆焊焊条
 瑞典伊萨ENiCrmo-6焊条
 Z612铸铁焊条
 D322耐磨堆焊焊条
 D036模具堆焊焊条
 R817耐热钢焊条
 司太立D802 D812钴基焊条
 D397模具堆焊焊条
 D517阀门堆焊焊条