



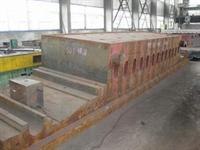
供应大型铸件
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河北省 沧州市 泊头市
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
品牌图尔克
幸好BI5-M18-AD4X
产品介绍
影响大型铸件收缩率的因素:
大型铸件在凝固过程中,它的各部分尺寸一般都要缩小,铸件尺寸缩小的百分率,叫做铸造线收缩率或铸造收缩率。制造铸模 ( 包括芯盒) 时,要按确定的铸造收缩率,将铸模放大一些,以保证冷却后铸件的尺寸符合要求。冷却时各个尺寸的收缩量可由下式求得:
收缩量 = 大型铸件尺寸×铸造收缩率
1. 结构复杂收缩困难,铸件的收缩率减小。例如,同一成分浇注的铸钢件,因结构形状不同,其中以自由收缩时的收缩率最大。
2. 材料铸件的材料不同,铸造收缩率也不同。例如,铸钢的收缩率比灰铸铁大;灰铸铁中硫多时,收缩率增大,硅多时收缩率减小。
3. 退让性铸型的退让性好,铸件的收缩率增大。例如,用湿性和水玻璃砂型浇铸的铸件比干型浇铸的铸件的收缩率大。同样道理,随着铸件的尺寸增大,铸型的退让性变差,铸件的收缩率 也就减小。
所以铸造收缩率要结合实际情况来选择。尺寸要求精确,铸造收缩率要根据试浇的大型铸件进行修正。同一个铸件由于结构上的原因,其轴向与径向或长、宽、高三个方向的收缩率可能不一致。对于尺寸要求较精确的大型铸件,各个方向应给以不同的收缩率。在实际生产中,一般的大型铸件,特别是尺寸不大的大型铸件,各个方向都用同一的收缩率,尽管这样会造成一些误差,但由于误差一般不大,而这样大大便于铸模的加工制造。
联系电话:0317-8283111/8283112,15227596616 网址:www.jgclj.com
联系我们
泊头市精固诚机械量具有限公司
- 联系人
- 石颖
- 联系电话
- 公司地址
- 泊头市车站北街
- 主营产品
- 量具
- 服务时间
- 周一至周五 09:00-18:00
供应大型铸件
 三层防震垫铁
 供应铣床工作台
 供应铝型材检验平板
 供应划线盘
 供应90度检定仪
 供应大理石(花岗岩)T型槽平板
 供应减震垫铁
 钢制V型架