




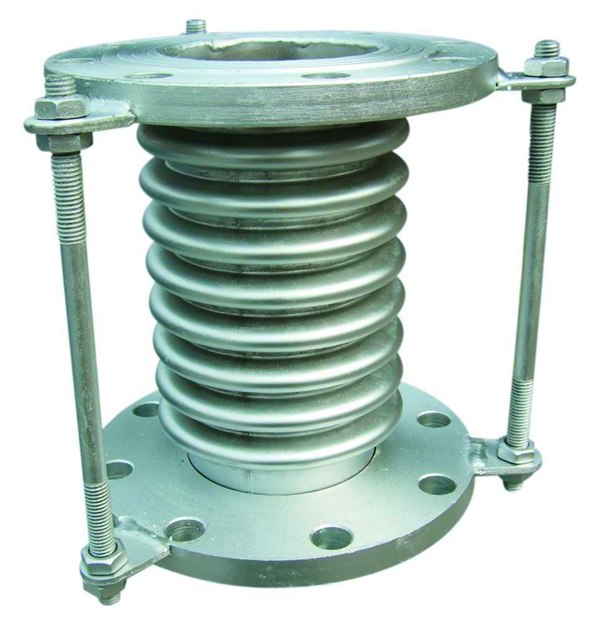
供应优质波纹管补偿器
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河南省 郑州市
更新时间2024/11/20 20:54:41
已有 86 位采购商浏览
规格参数
产品介绍
波纹补偿器的制造工艺:
波纹补偿器的管坯有无缝管坯和焊接管坯,无缝管坯一般采用旋压拉伸和轧制等压力加工方法制造,适用于直径较小的管坯制造;而波纹补偿器的直径较大,因此大多采用焊接管坯。波纹补偿器管坯的焊接可采用钨极直流氢弧焊、钨极脉冲氢弧焊、微束等离子焊、熔化极氩弧焊等方法。根据管坯单层厚度不同来选择适当的焊接方法,一般单层厚度在0.5~1mm可选用钨极直流氢弧焊;1mm以上可选用熔化极氢弧焊;2mm以上也可用手工电弧焊;单层厚度在0.5mm以下,可采用钨极脉冲氩弧焊和微束等离子焊。不论采用哪种焊接方法,都应采用硬规范(即大电流、高焊速)焊接,使焊接时接头的热影响尽量的小,提高焊接接头的力学性能。多层波纹补偿器的管坯,单层厚度一般都小于2mm,而在通径小于lm的波纹管中,大量采用0.5mm厚的板材制造管坯。焊接时通常采用自动焊,这样有利于保证管坯焊接的质量。对于薄壁焊接,焊接缺陷主要是外部缺陷,如烧穿、未焊透、过烧、咬边、焊缝凹陷等。所以焊缝通常只进行外观检验,而不进行X射线检测。壁厚为0.5mm的管坯焊缝用X射线检测必要性不大,因为这么薄的板材焊缝内部不可能有大于φ0.5mm的缺陷(气孔、夹杂),即使存在这么小的缺陷,由于X 射线检测的灵敏度关系也难以确定。波纹管管坯材料大都采用SUS300系列不锈钢,焊接性较好,另外,薄壁材料焊接时焊接接头的拘束度小,不易产生裂纹。对于壁厚为1~2mm的管坯焊缝,如果采用钨极氢弧焊或熔化极氩弧焊,并且是自动焊,采用单面焊双面成形工艺,焊接层数为一层时,也可以不进行X射线检测。对于壁厚大于2mm的管坯焊缝根据使用要求,供需双方可协议决定是否对焊缝进行X射线检测。管坯的纵焊缝条数应尽量少,相邻纵焊缝的间距应大于25mm。业务电话:0371-64033805网址:www.gychaochuang.com联系人:李经理/15238385210
波纹补偿器的管坯有无缝管坯和焊接管坯,无缝管坯一般采用旋压拉伸和轧制等压力加工方法制造,适用于直径较小的管坯制造;而波纹补偿器的直径较大,因此大多采用焊接管坯。波纹补偿器管坯的焊接可采用钨极直流氢弧焊、钨极脉冲氢弧焊、微束等离子焊、熔化极氩弧焊等方法。根据管坯单层厚度不同来选择适当的焊接方法,一般单层厚度在0.5~1mm可选用钨极直流氢弧焊;1mm以上可选用熔化极氢弧焊;2mm以上也可用手工电弧焊;单层厚度在0.5mm以下,可采用钨极脉冲氩弧焊和微束等离子焊。不论采用哪种焊接方法,都应采用硬规范(即大电流、高焊速)焊接,使焊接时接头的热影响尽量的小,提高焊接接头的力学性能。多层波纹补偿器的管坯,单层厚度一般都小于2mm,而在通径小于lm的波纹管中,大量采用0.5mm厚的板材制造管坯。焊接时通常采用自动焊,这样有利于保证管坯焊接的质量。对于薄壁焊接,焊接缺陷主要是外部缺陷,如烧穿、未焊透、过烧、咬边、焊缝凹陷等。所以焊缝通常只进行外观检验,而不进行X射线检测。壁厚为0.5mm的管坯焊缝用X射线检测必要性不大,因为这么薄的板材焊缝内部不可能有大于φ0.5mm的缺陷(气孔、夹杂),即使存在这么小的缺陷,由于X 射线检测的灵敏度关系也难以确定。波纹管管坯材料大都采用SUS300系列不锈钢,焊接性较好,另外,薄壁材料焊接时焊接接头的拘束度小,不易产生裂纹。对于壁厚为1~2mm的管坯焊缝,如果采用钨极氢弧焊或熔化极氩弧焊,并且是自动焊,采用单面焊双面成形工艺,焊接层数为一层时,也可以不进行X射线检测。对于壁厚大于2mm的管坯焊缝根据使用要求,供需双方可协议决定是否对焊缝进行X射线检测。管坯的纵焊缝条数应尽量少,相邻纵焊缝的间距应大于25mm。业务电话:0371-64033805网址:www.gychaochuang.com联系人:李经理/15238385210
联系我们
巩义市超创管道设备厂
- 联系人
- 李世鹏
- 联系电话
- 15238385210
- 公司地址
- 巩义市永安路
- 主营产品
- 橡胶接头,防水套管,补偿器,伸缩器,传力接头
- 服务时间
- 周一至周五 09:00-18:00
供应优质波纹管补偿器
 无锡双球体橡胶软接头
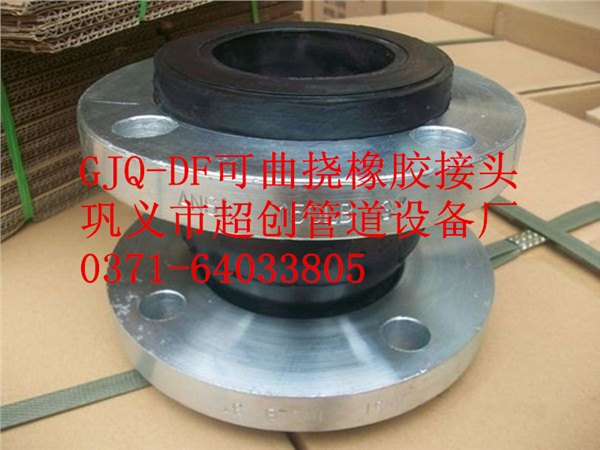 无锡GJQ可曲挠橡胶接头
 无锡金属管道伸缩器
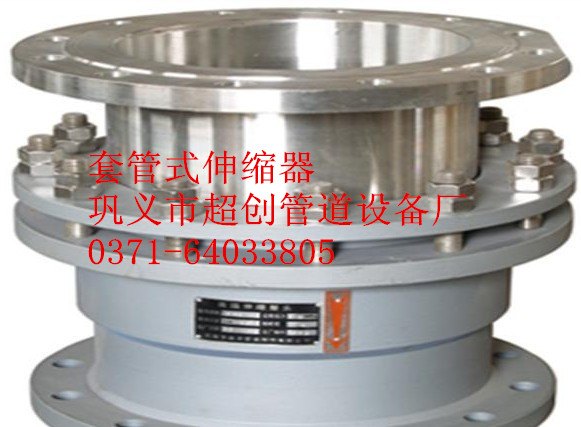 无锡套管式伸缩器
 无锡套管式伸缩节
 无锡热力管道膨胀节
 舟山双法兰限位伸缩接头
 舟山限位伸缩接头