




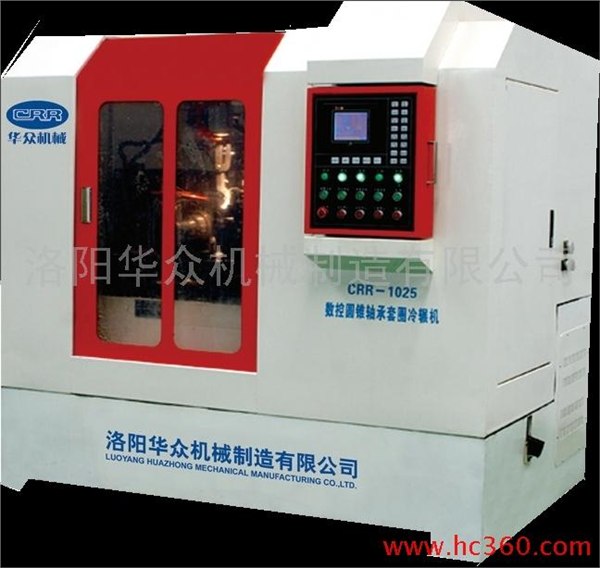
【华众】洛阳冷辗环机价格|洛阳冷辗机厂家|洛阳冷辗环机哪家好
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河南省 洛阳市
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
产品介绍
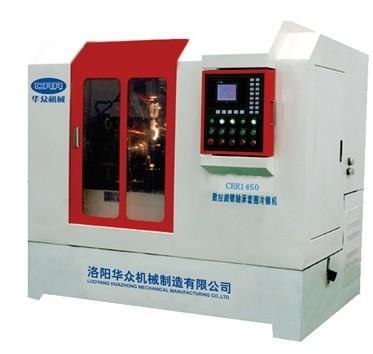
【华众】洛阳冷辗环机价格|洛阳冷辗机厂家|洛阳冷辗环机哪家好
冷辗扩加工是一种少、无切削的新工艺,由于精密冷辗扩能最大限度地使工件形状和精度接近于成品零件的形状和精度,并可显著改善工件的内在质量,世界各国都在致力于冷辗扩技术的开发研究,并已在批量生产中实际应用。如英国FORMFIO公司的冷辗生产线,德国SKF公司的EMB型封闭成型扩孔机冷辗生产线,德国宝飞螺(巴德杜本)的URWA型全自动轴承套圈冷辗机,日本共荣的CRF型冷辗机等,其中德国和日本的设备在国内轴承行业已有少量引进。
虽然国内很多企业对冷辗技术的关注不断增加,但受制于原材料质量、毛坯重量与精度、冷辗工艺以及缺乏高性价比的设备等原因,轴承套圈冷辗技术一直未能得到广泛应用,因此了解冷辗扩的工作原理、工艺以及所存在的优劣势,有助于企业对于冷辗扩的应用作出正确选择。
一、冷辗扩的工作原理
1、精密冷辗技术是在常温下将环形回转类零件采用挤压进而塑性变形而得到成品件的一种冷加工成形方法。冷辗扩的工作理是由一个主驱动的成型辗轮来成形外表面形状,一个从动的成型芯棒来成形内表面形状,芯棒和工件由支承轮支承,辗压工件时,辗轮带动工件旋转,芯棒在与进给装置固联的支承轮的推动下挤压工件,从而实现工件的辗压。
2、冷辗扩阶段分析 在冷辗压过程中,辗压力不是个常数,其随着进给的行程变化,有着明显的阶段性,冷辗压力与行程关系一般可分为三个阶段:
第Ⅰ阶段——压紧变形阶段。辗压开始,支承轮机构开始进给,辗压力必须克服金属内部的变形阻力以及坯料与模具间的摩擦力,使所有的金属晶格完全被压紧,金属材料开始产生塑性变形,辗压力急剧增高。
第Ⅱ阶段——稳定变形阶段。支承轮机构继续进给,迫使金属继续流动。在这阶段中,只改变坯料高度,变形区稳定不变,塑性变形区高度不随时间而改变,压力也不随行程而变化,故称为此阶段内的塑性变形区高度称为稳定塑性变形区高度。该高度可根据当辗压力达到某一最小值时,才可产生稳定变形的原理来确定。
第Ⅲ阶段——当坯料的残留厚度超过稳定变形区高度以后,如支承轮机构继续向前运动时,辗压力又急剧上升。
由上述分析可知,第二阶段结束时,如果继续辗压,压力就急剧增加。因此,此时必须结束辗压,否则模具或辗扩机就较易损坏。
当第二阶段完成时就结束整个辗压过程,那么,此时辗压余料的厚度就等于稳定变形区的高度。如果第二阶段结束时仍继续辗压,此时压力会急剧升高。若限制升高值不超出模具的许用单位压力,并按此原理求得的辗压余料的厚度,这样即可充分发挥模具材料的能力,又可节省原材料的损耗。此时辗压余料的厚度应小于稳定变形区的高度。一般情况下,第二阶段辗压即告结束。
联系我们
洛阳华众机械制造有限公司
- 联系人
- 杨明学
- 联系电话
- 13938805498
- 公司地址
- 河南省洛阳市飞机场工业园区北区隆华大道18号
- 主营产品
- 冷辗套圈,冷辗环机,轴承套圈,制浆机,草浆
- 服务时间
- 周一至周五 09:00-18:00
【华众】洛阳冷辗环机价格|洛阳冷辗机厂家|洛阳冷辗环机哪家好
 洛阳精密冷辗环机供应|洛阳冷辗扩机价格|洛阳精密冷辗扩机批发
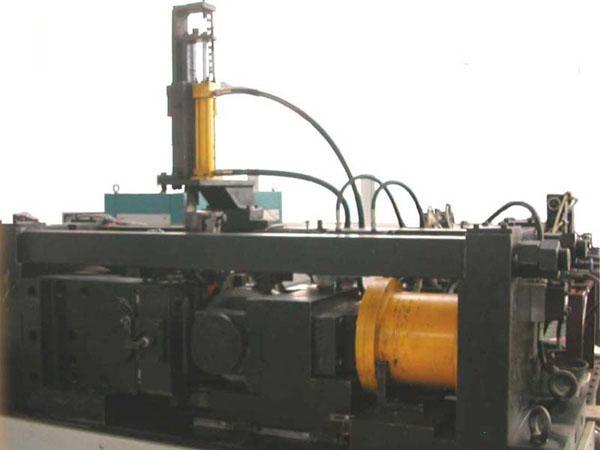 洛阳冷辗扩机价格|洛阳数控精密冷辗扩机价格|洛阳数控冷辗扩机
 洛阳冷辗模具|洛阳冷辗模具厂家|洛阳冷辗模具型号|洛阳冷辗模
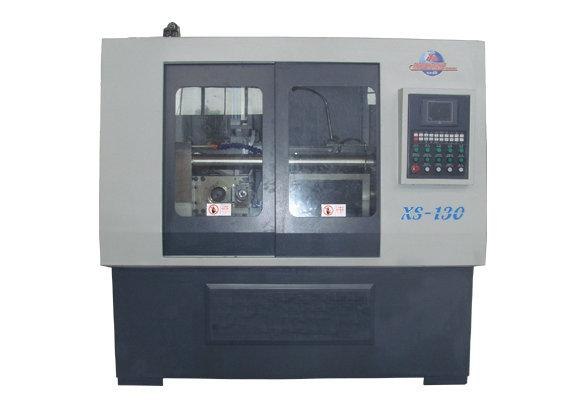 洛阳扩孔机价格|洛阳扩孔机批发|洛阳供应优质扩孔机|冷辗环机
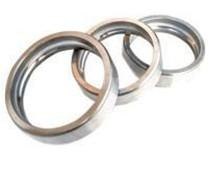 洛阳厂家直销轴承套圈|洛阳轴承套圈大全
 洛阳精密冷辗环机制造|洛阳精密冷辗环机批发|洛阳精密冷辗环机
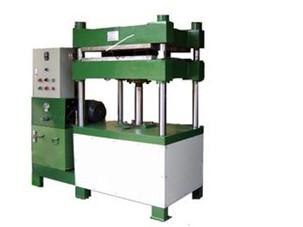 洛阳厂商供应冷辗成形机|洛阳冷辗成形机大全|洛阳华众机械制造
 【华众】洛阳冷辗模具价格|洛阳冷辗轴承套圈|洛阳冷辗轴承