





D266耐磨焊条D266堆焊焊条
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地河北省 邢台市 市辖区
更新时间2014/9/29 9:14:36
已有 86 位采购商浏览
规格参数
品牌新奇特
幸好SJ0001
产品介绍
符合:GB EDMn-B-16 相当:AWS EFeMn-B JIS DF-MA
说明:
D266是低氢钾型药皮的堆焊焊条,可交直流两用(交流焊时,空载电压不低于70V),与D256的区别在于焊缝金属中添加了钼,从而提高了抗裂及耐磨性能。堆焊时宜采用小电流,窄道焊,趁红热时立即锤击或水淬,以减少裂缝倾向。堆焊金属为奥氏体高锰钢,具有加工硬化,坚韧和耐磨的特点。
用途:
适用于各种破淬机、高锰钢轨、道岔、戽斗、推土机等受高冲击而易磨损部分的堆焊。
注意事项:
焊前焊条必须经300-350℃左右烘培1小时。
堆焊已磨损的高锰钢工件,事先应将疲劳层铲除或经水韧处理,或用铬锰钢焊条(如D227等)打底。
堆焊时黄烟很大,应注意加强通风并站在上风位置进行操作。
熔敷金属化学成份:(%)
C Si Mn Mo 其他元素总量
≤1.10 0.30-1.30 11.00-18.00 ≤2.50 ≤1.00
堆焊层硬度:HRC≥170
参考电流(AC或DC﹢)
焊条直径(mm) 3.2 4.0 5.0
参考电流(A) 70-90 100-140 150-180
联系我们
河北环鑫硬质合金耐磨焊条有限公司
- 联系人
- 李先生
- 联系电话
- 18732921876
- 公司地址
- 河北清河县开发区
- 主营产品
- 船舶、锅炉压力容器、桥梁、铁路、化工、冶金、高层建筑
- 服务时间
- 周一至周五 09:00-18:00
D266耐磨焊条D266堆焊焊条
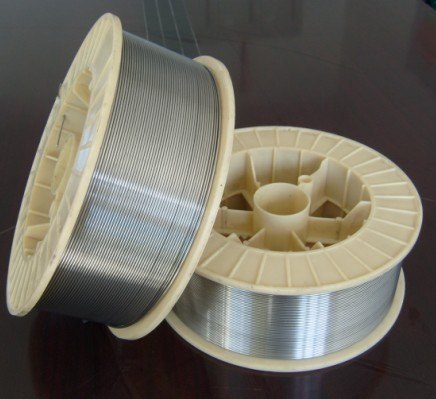 YD507耐磨堆焊药芯焊丝
 A222不锈钢焊条
 YD557耐磨堆焊药芯焊丝
 D06耐磨焊条D06堆焊焊条
 TS306防水焊条 TS306水下焊条
 不锈钢电焊条
 A237不锈钢焊条 不锈钢电焊条 D237焊条
 YD212 耐磨堆焊药芯焊丝