




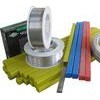
自保护药芯焊丝
参考报价
¥0 / 套
起订量 0 套 · 价格可议 · 支持定制方案
供货能力30 套/月
发货地天津市 市辖县
更新时间2014/9/29 9:11:19
已有 86 位采购商浏览
规格参数
产品介绍
自保护药芯焊丝简明表
牌号 GB标准 AWS标准 焊接电源 主要用途
JC-28 E501T-8 E71T-8 DC- JC-28主要用于桥梁、采油平台、船体及其加强筋的焊接。
JC-29 E501T8-K6 E71T8-K6 DC- JC-29特别适合于对低温韧性要求高的API X52至X65油气管道的现场焊接。
JC-29Ni1 E501T8-Ni1 E71T8-Ni1 DC- 用于焊接要求韧性高和需要加镍的焊缝,特别适合于对低温韧性要求高的API X52至X70油气管道的现场焊接。也可用于普通钢、耐大气腐蚀钢及高强度钢的自动和半自动焊接,如输油输气管线、海洋平台、贮罐等。
JC-29Ni2 E501T8-Ni2 E71T8-Ni2 DC- 用于焊接要求韧性高和需要加镍的焊缝,特别适合于对低温韧性要求高的API X65至X70油气管道的现场焊接。也可用于耐大气腐蚀钢及高强度钢的自动和半自动焊接,如输油输气管线、海洋平台、贮罐等。
JC-29X E501T8-K6 E71T8-K6 DC- JC-29X用于普通钢及高强度钢的现场焊接,如高层建筑、高炉等。
JC-30 E81T8-Ni2 DC- 用于焊接要求韧性高和需要加镍的焊缝,特别适合于对低温韧性要求高的API X65至X80油气管道的现场焊接。
自保护药芯焊丝使用说明:
低合金钢药芯焊丝,执行GB/T17493-1998标准
药芯焊丝是上世纪70年代逐步发展起来的,由于它有效率高、节能、工艺性能好、质量高、综合成本低(只有手工焊条的1/2,埋弧焊丝的1/3,CO2实芯焊丝的90%)、飞溅少,已成为21世纪新一代焊材。值得提出的是化学成分可根据需要进行调整,甚至可以用低碳钢带通过药芯合金成分制成不锈钢药芯焊丝,这是其它焊材难以达到的,药芯焊丝的成本、熔敷速度及飞溅比较可见下图:
焊接材料的熔敷速度位置
种类
熔敷速度
焊接电流
电流范围
平焊
Ⅰ
95
联系我们
天津市金桥焊材集团有限公司
- 联系人
- 李向东
- 联系电话
- 公司地址
- 天津市东丽区六经路1号
- 主营产品
- “金桥焊材”碳钢、低合金钢、耐热钢、低温钢、不锈钢、堆焊、铸铁
- 服务时间
- 周一至周五 09:00-18:00
自保护药芯焊丝
 供应氩弧焊丝
 供应低合金结构钢焊条
 铝和铝合金焊丝
 铬镍不锈钢焊条
 低温钢焊条
 二手库存管道焊接专用焊条
 双相不锈钢焊条
 碳钢焊条